A-MIM – komplexe Metallbauteile ohne Formwerkzeug
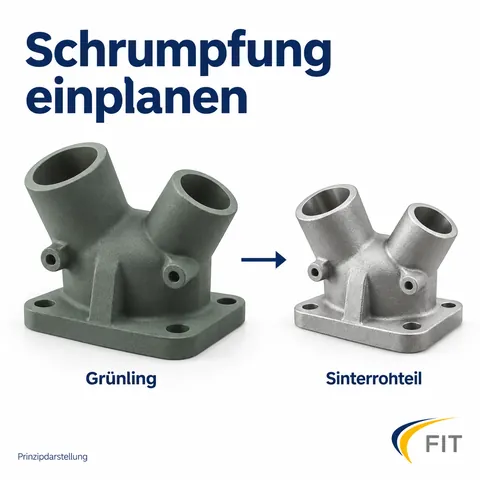
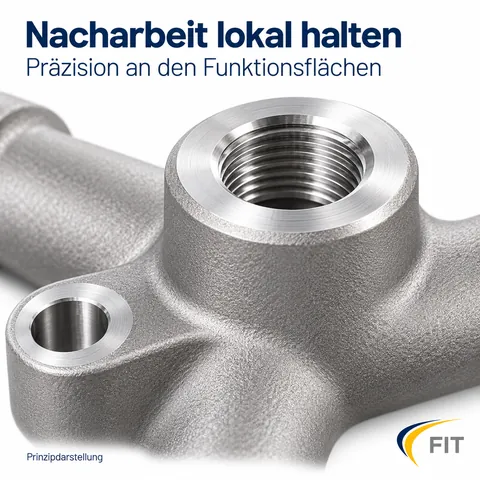
Bei A-MIM (Additive MIM) entsteht die Geometrie, indem ein Grünling Schicht für Schicht aufgebaut wird – ein Bauteil aus Metallpulver, das zunächst ein Binder zusammenhält. Beim anschließenden Sintern, einer Wärmebehandlung unterhalb der Schmelztemperatur, verbinden sich die Metallpartikel: Das Material verdichtet sich zum metallischen Rohteil. Funktionsflächen wie Passungen, Gewinde oder Dichtsitze werden bei Bedarf nachbearbeitet.
Für welche Bauteile ist A-MIM interessant?
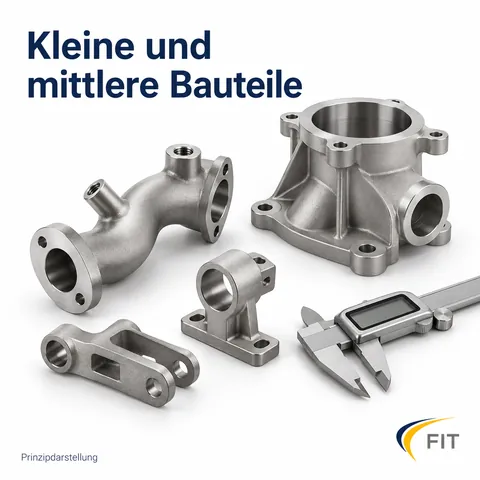
Typisch sind Metallbauteile von etwa 10 × 10 × 10 mm bis 150 × 100 × 80 mm mit bis zu rund 60 cm³ Volumen – in Edelstahl also bis etwa 470 g –, bei denen mindestens eines zutrifft:
- Die Form ist komplex: innenliegende Kanäle, Hinterschnitte, Rippen oder Taschen.
- Das Bauteil besteht heute aus mehreren Teilen, die gefügt oder montiert werden.
- Ein großer Teil des Ausgangsmaterials wird heute zerspant.
- Es gibt Varianten oder eine Bauteilfamilie, für die sich je Ausführung kein eigenes Formwerkzeug lohnt.
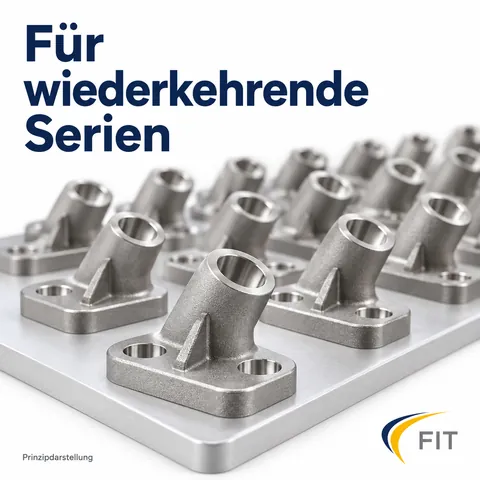
Wirtschaftlich interessant wird A-MIM meist ab einigen hundert Teilen im Jahr. Als Prüfbereich nennen wir 250 bis 50.000 Stück pro Jahr über die ganze Bauteilfamilie. Für Einzelteile und Kleinmengen bis etwa 50 Stück ist das Laserschmelzen meist günstiger.
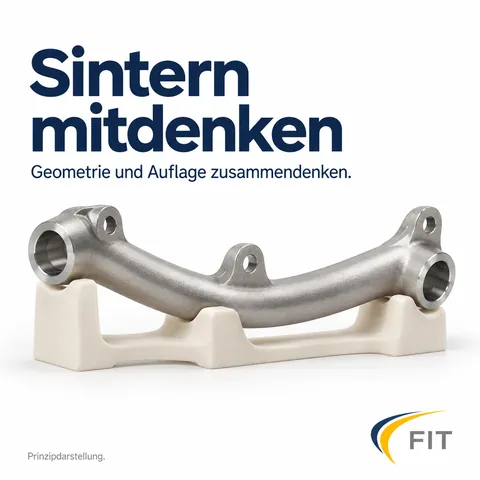
Alle Werte sind Richtwerte, keine harten Grenzen. Bei der Größe spielen Bauraum, Gewicht beim Sintern und die Schwindung mit – also das Schrumpfen beim Sintern, das von Anfang an eingeplant wird.
Wo Vorteile entstehen können
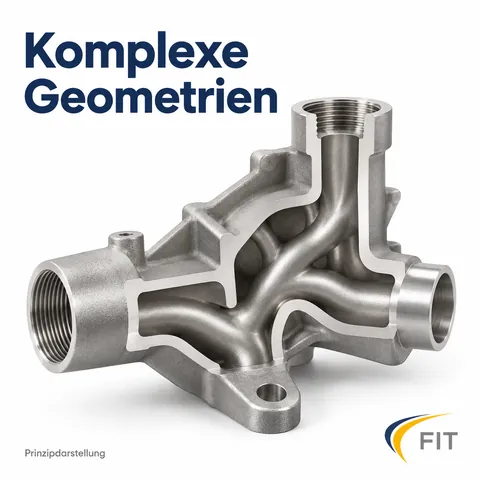
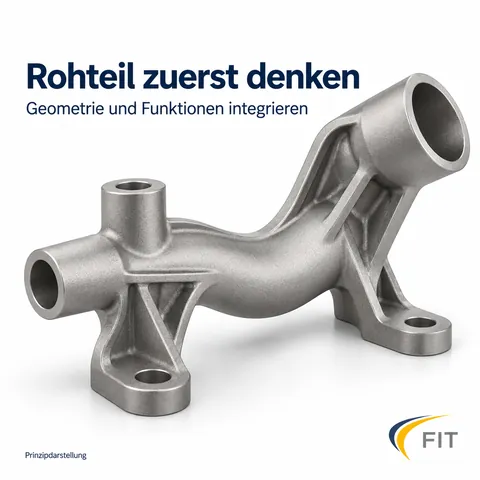
Komplexe Geometrien und innenliegende Kanäle
Kanäle, Hinterschnitte und Rippen entstehen ohne zusätzliches Formwerkzeug. Kostenlos ist Komplexität trotzdem nicht: Druckverfahren, Bauraumnutzung, Handhabung, Entpulvern, Sintern und Nachbearbeitung bestimmen den Aufwand.
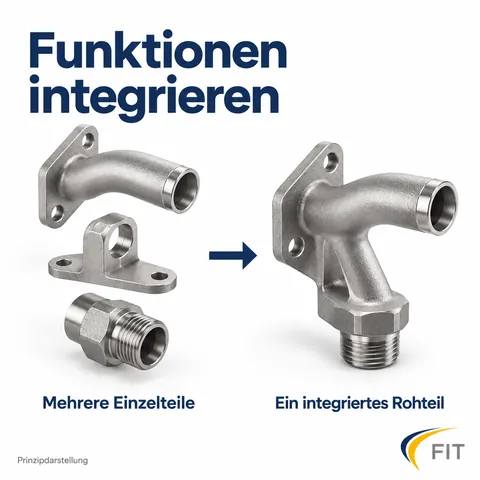
Funktionen und Bauteile zusammenführen
Mehrere Teile einer Baugruppe werden zu einem Rohteil. Fügestellen, Montage und die zugehörigen Prüfungen können entfallen – die Prüfung des fertigen Bauteils, etwa auf Dichtheit, entfällt dadurch nicht automatisch.
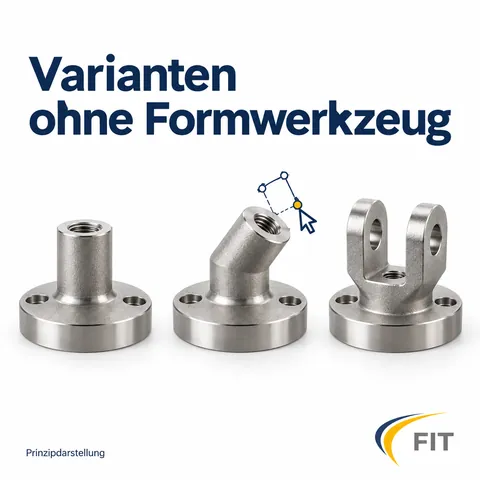
Varianten ohne jeweils neues Formwerkzeug
Eine Variante beginnt als CAD-Änderung, nicht als neues Werkzeug. Je nach Änderung müssen Fertigung und Sinterverhalten erneut bewertet werden.
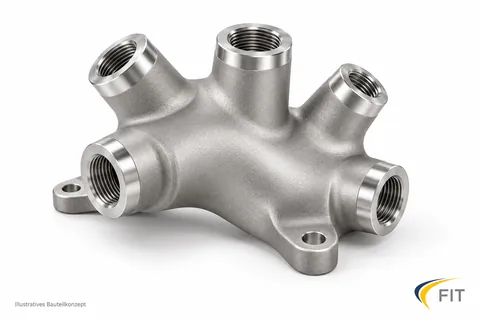
Weniger Materialabtrag, gezielte Nachbearbeitung
Das Rohteil entsteht nahe an der Endform. Zerspant wird dort, wo die Funktion es verlangt – das spart Material und oft Aufspannungen gegenüber der Bearbeitung aus dem Vollen.
Drei Grundprinzipien
Orientierung: wann es schwieriger wird
Ausgeschlossen ist dadurch nichts – entscheidend ist der Vergleich der gesamten Fertigungskette bis zum einbaufertigen Bauteil. Genauer hinsehen lohnt sich bei Bauteilen über etwa 150 × 100 × 80 mm oder 60 cm³, bei sehr kleinen oder filigranen Teilen, bei Formen, die im Ofen durchhängen, bei fast überall engen Toleranzen, bei einfachen Dreh- und Frästeilen, unter etwa 50 Stück und ab etwa 50.000 identischen Teilen im Jahr. Alle Grenzen mit Zahlen und Begründung
Ob ein Bauteil grundsätzlich geeignet ist, ob eine konstruktive Verbesserung es wirtschaftlicher macht und welche Prozessauslegung die Fertigung braucht, sind drei verschiedene Fragen. Was das bedeutet