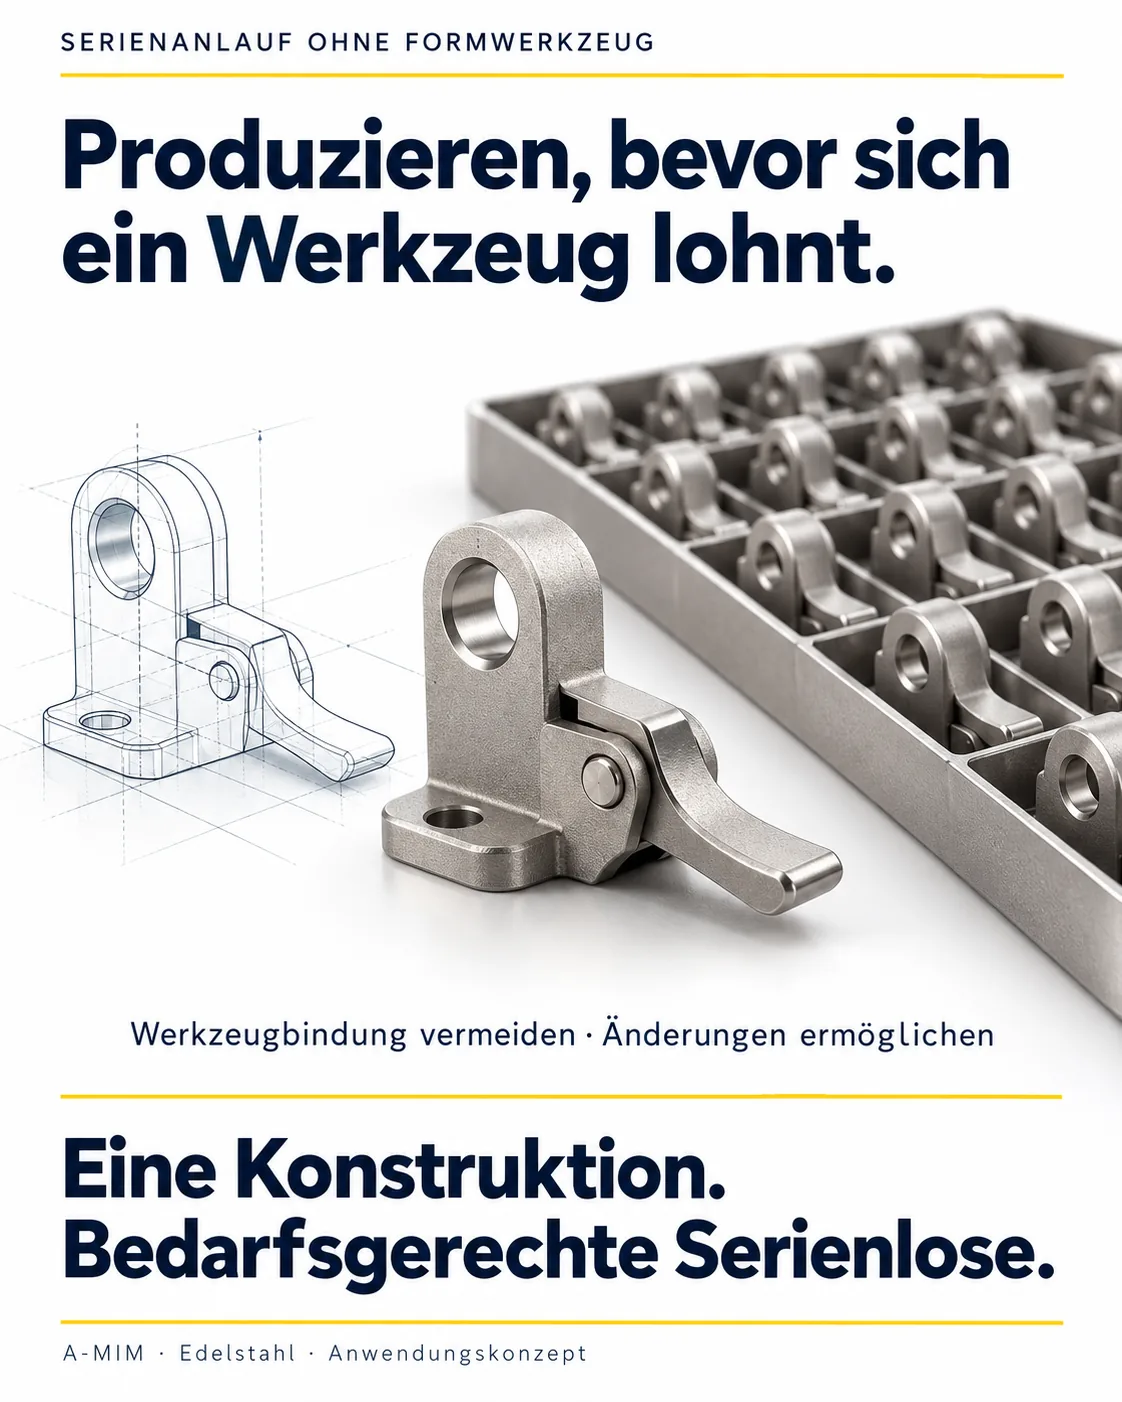
Die stärkste Geschichte für A-MIM: viele verkäufliche Varianten – und möglichst wenig Veränderung am sinterrelevanten Grundkörper.
Alle Beispiele auf dieser Seite sind Anwendungskonzepte für Edelstahl, keine FIT-Kundenreferenzen.
Das Prinzip: Variantenfamilie statt Einzelteil
Zwischen 250 und 50.000 Stück im Jahr kann A-MIM interessant sein. Entscheidend ist, ob diese Menge auf eine identische Ausführung entfällt – oder zum Beispiel auf 40 Varianten. Ohne bauteilspezifisches Formwerkzeug kostet eine weitere Variante kein neues Werkzeug – je nach Änderung aber eine erneute Bewertung von Fertigung und Sinterverhalten.
Bei 50.000 identischen, gut spritzgießbaren Teilen muss klassisches MIM mitgerechnet werden.
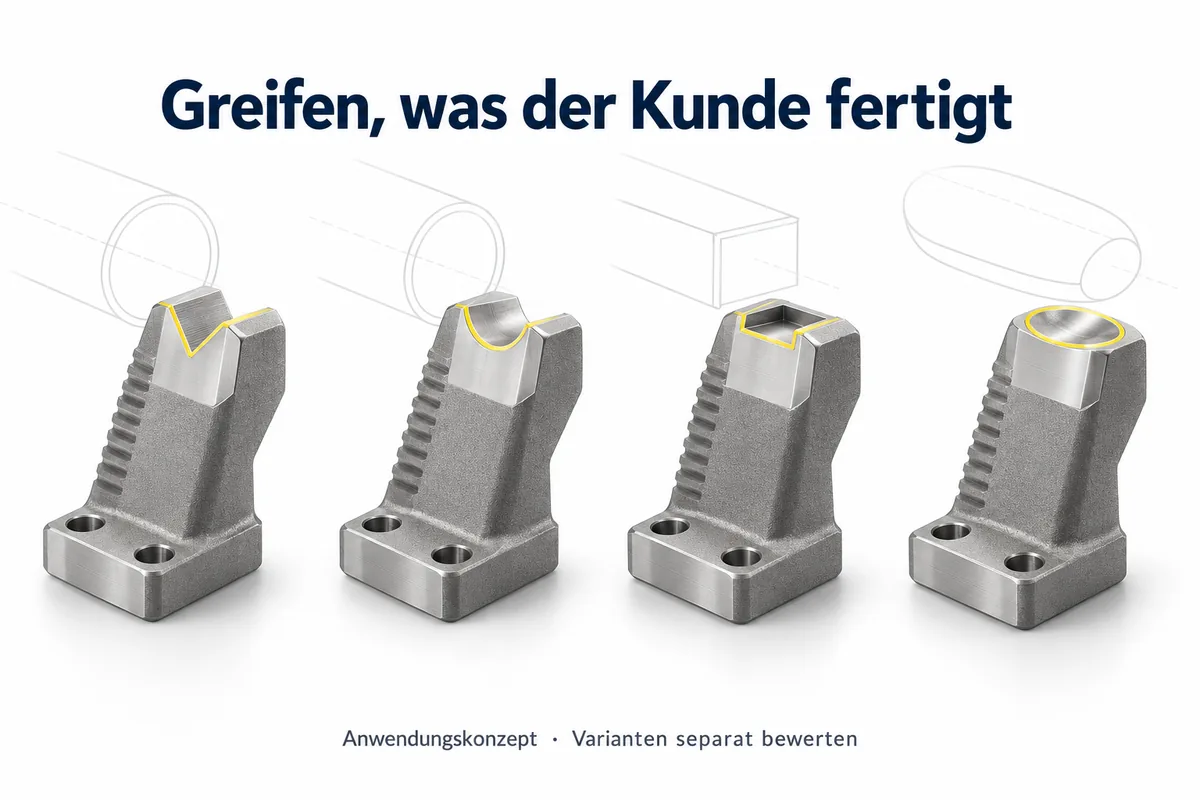
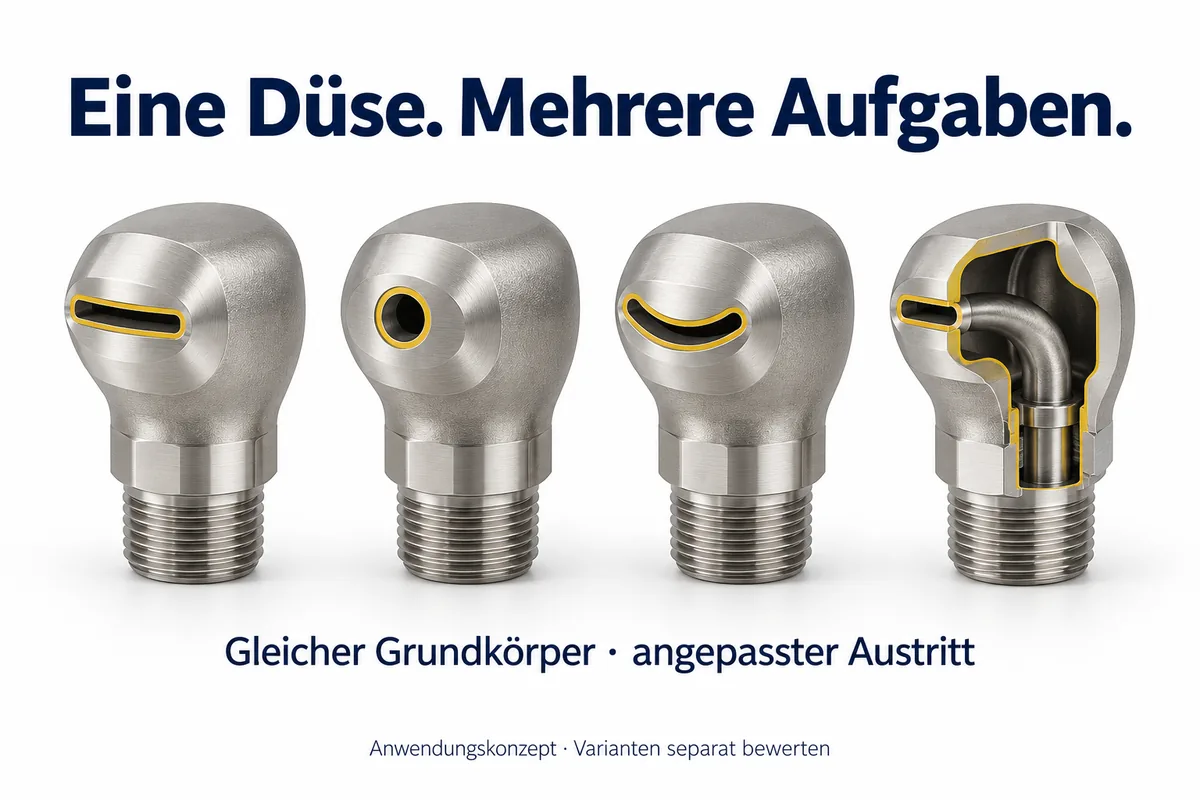
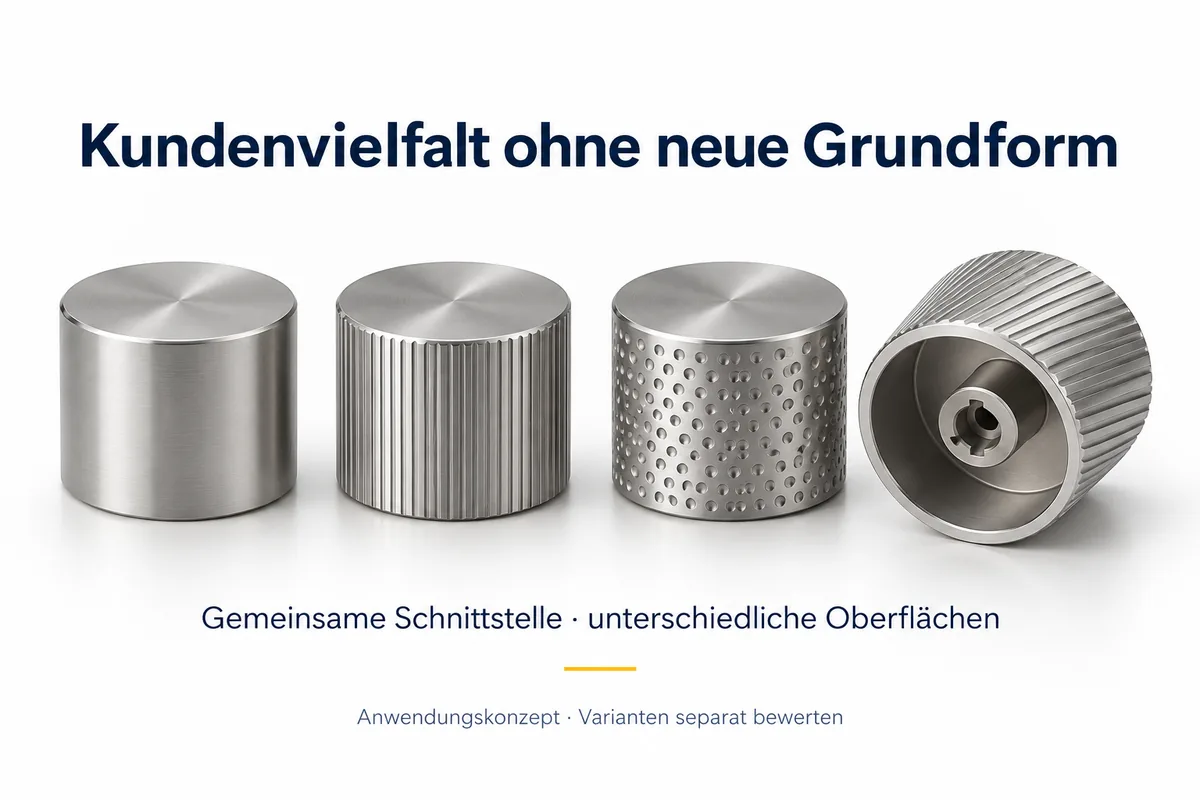
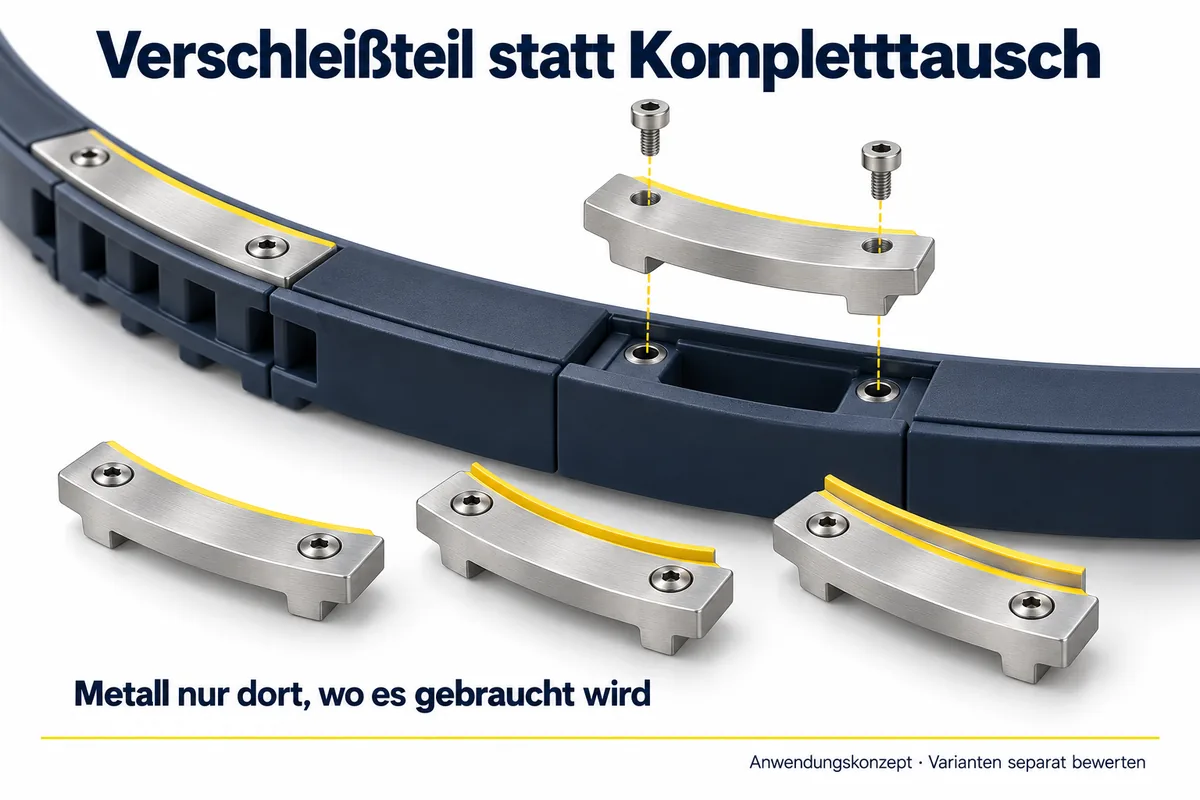
Greifen, was der Kunde fertigt – gleicher Fuß, angepasste GreifkonturEine Düse, mehrere Aufgaben – gleicher Grundkörper, angepasster AustrittKundenvielfalt ohne neue Grundform – gemeinsame Schnittstelle, unterschiedliche OberflächenVerschleißteil statt Kompletttausch – Metall nur dort, wo es gebraucht wird
Planungsszenario
20 Varianten × 500 Stück = 10.000 Teile einer Familie
Für ein einzelnes Teil mit 500 Stück lohnt sich selten ein eigenes Formwerkzeug – für 20 solcher Varianten auch nicht 20 Werkzeuge. Als Familie betrachtet, kommt eine Menge zusammen, die eine Serienfertigung trägt.
Ein Planungsszenario, keine behauptete Kosteneinsparung. Ob es sich rechnet, zeigt die Kalkulation der konkreten Familie.
Sechs Nutzenargumente – auch ohne Variantenvielfalt
Gewinde, Passungen oder Bohrbilder werden später kundenspezifisch hergestellt. Die Sintergeometrie bleibt tatsächlich gleich.
2
Geringfügig unterschiedliche Grünlinge
Flache Beschriftungen, Texturen und kleine lokale Konturänderungen. Ob sich die bisherige Sintererfahrung übertragen lässt, wird geprüft.
3
Veränderte Materialverteilung
Andere Kanäle, Wandstärken, Auskragungen oder große Aussparungen. Das ist eine neue geometrische Bewertung – auch bei gleicher Außenhülle.
Für eine Familie sollten Werkstoff, Wandstärkenverteilung, Orientierung, Auflage und Prozessführung möglichst konstant bleiben. Gleiche Außenmaße oder gleiches Gewicht allein reichen nicht.
Anwendungen nach Branche
Die Mengen sind vorgeschlagene Prüfbereiche pro Jahr über die gesamte Bauteilfamilie, keine nachgewiesenen Wirtschaftlichkeitsgrenzen.
Automatisierung250–5.000 Stück/Jahr
Greiffinger und Greifeinsätze
Ausgangslage
Der Greifer bleibt gleich, das Kundenprodukt ändert sich – heute oft mit gefrästen Einzelkonstruktionen.
Möglicher Vorteil
Komplexe Finger mit integrierter Luftführung, je Kundenprodukt eine Variante ohne eigenes Formwerkzeug.
Bleibt zu tun
Befestigung und Kontaktflächen nachbearbeiten.
Sinnvolle Varianten
Gleicher Fuß, Rücken und gleiche Länge; angepasste flache Greifkonturen.
Zuführtechnik500–10.000 Stück/Jahr
Führungseinsätze und Vereinzelungselemente
Ausgangslage
Kunststoffführungen verschleißen an stark beanspruchten Stellen und werden komplett getauscht.
Möglicher Vorteil
Ein kleiner Metalleinsatz schützt den beanspruchten Bereich; bei Verschleiß wird nur der Einsatz ersetzt.
Bleibt zu tun
Passung zur Führung und Befestigung bearbeiten.
Sinnvolle Varianten
Gleiche Befestigung und Unterseite; angepasste Führungsnut oder Anschlagkontur.
Reinigungsanlagen1.000–50.000 Stück/Jahr
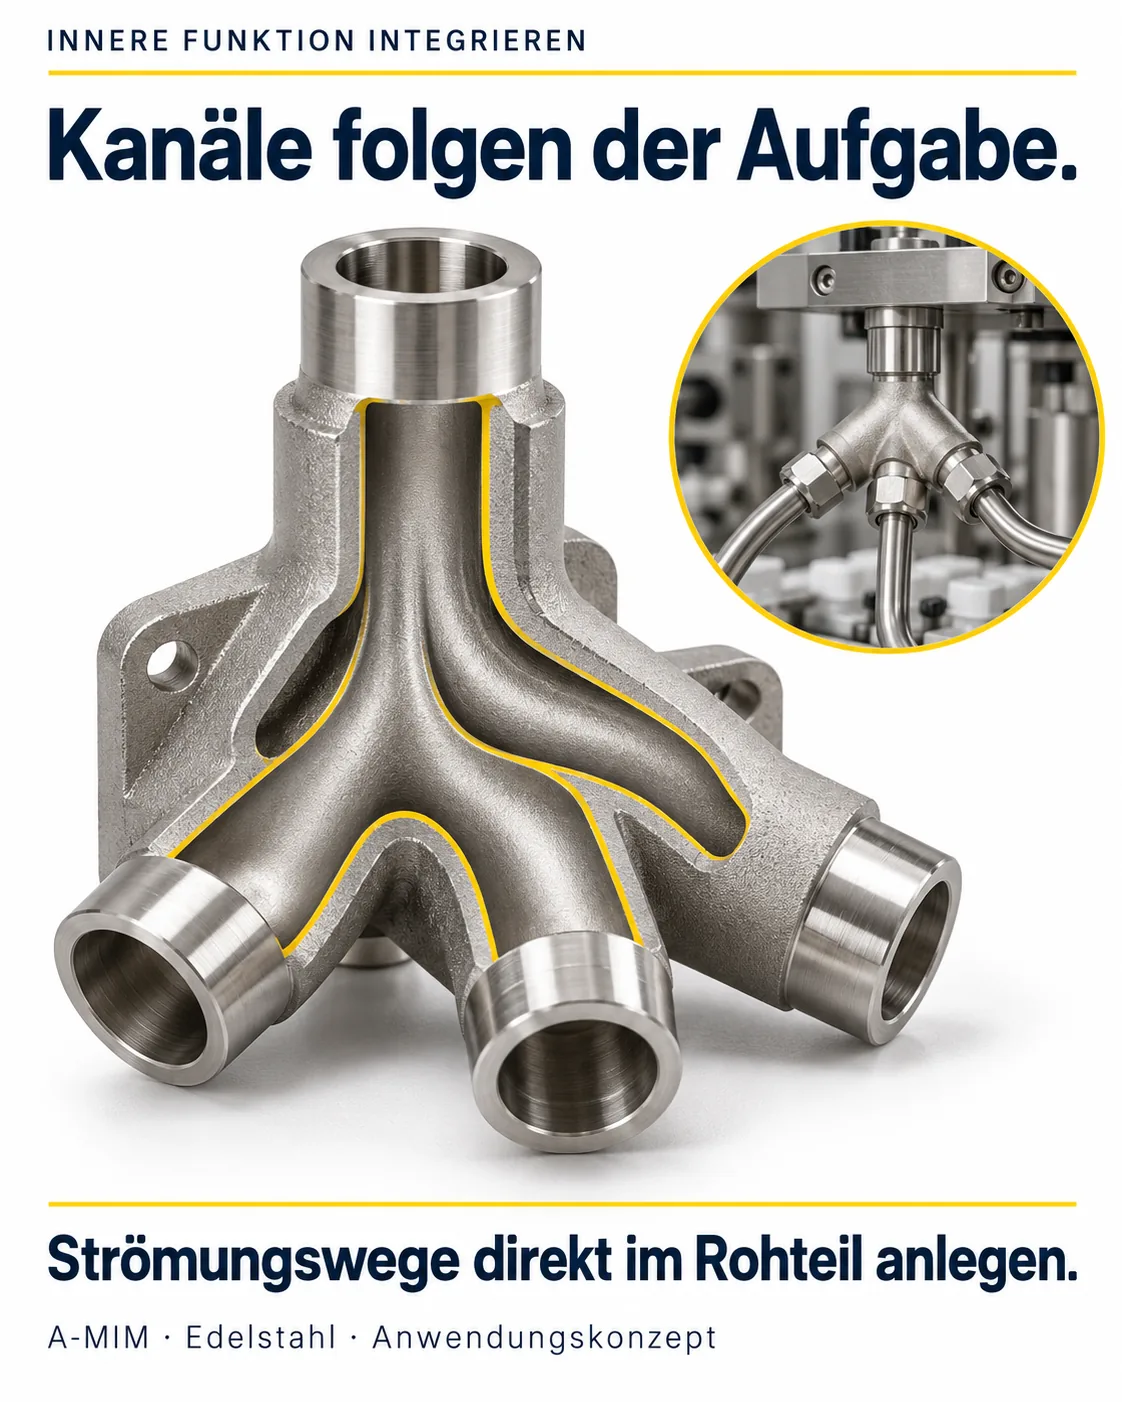
Kompakte Spezialdüsen
Ausgangslage
Strömungswege werden gebohrt oder aus mehreren Teilen zusammengesetzt.
Möglicher Vorteil
Die Strömungsführung entsteht im Rohteil; mehrere Funktionen lassen sich in einem Düsenkörper zusammenfassen.
Bleibt zu tun
Anschluss und Austritt bei Bedarf bearbeiten, Strömungsbild prüfen.
Sinnvolle Varianten
Gleicher Körper und Anschluss; begrenzte Änderungen am Austritt. Größere Kanaländerungen separat bewerten.
Dosier- und Klebetechnik500–10.000 Stück/Jahr
Misch- und Verteilerköpfe
Ausgangslage
Verschraubte Adapter und lange interne Wege für unterschiedliche Anlagenanschlüsse.
Möglicher Vorteil
Ein Grundkörper mit kürzeren internen Wegen bedient unterschiedliche Anschlüsse.
Bleibt zu tun
Gewinde möglichst erst durch Nacharbeit festlegen, Dichtheit prüfen.
Sinnvolle Varianten
Gleiche Kanalgrundstruktur und Anschlussbossen; unterschiedliche Gewinde möglichst erst durch Nacharbeit.
Sensorik1.000–25.000 Stück/Jahr
Schutzköpfe und Sensoraufnahmen
Ausgangslage
Schutz, Befestigung und Kabelführung sind getrennte Teile und je Einbausituation verschieden.
Möglicher Vorteil
Die Funktionen werden in einem Teil zusammengeführt; eine Produktplattform passt sich an Einbausituationen an.
Bleibt zu tun
Anschlussgewinde bearbeiten; je nach Einsatz Dichtheit prüfen.
Sinnvolle Varianten
Gleiche Wandstärken und Auflage; Anschlussgewinde, Kennzeichnung und kleine Montagekonturen variieren.
Laborautomation250–5.000 Stück/Jahr
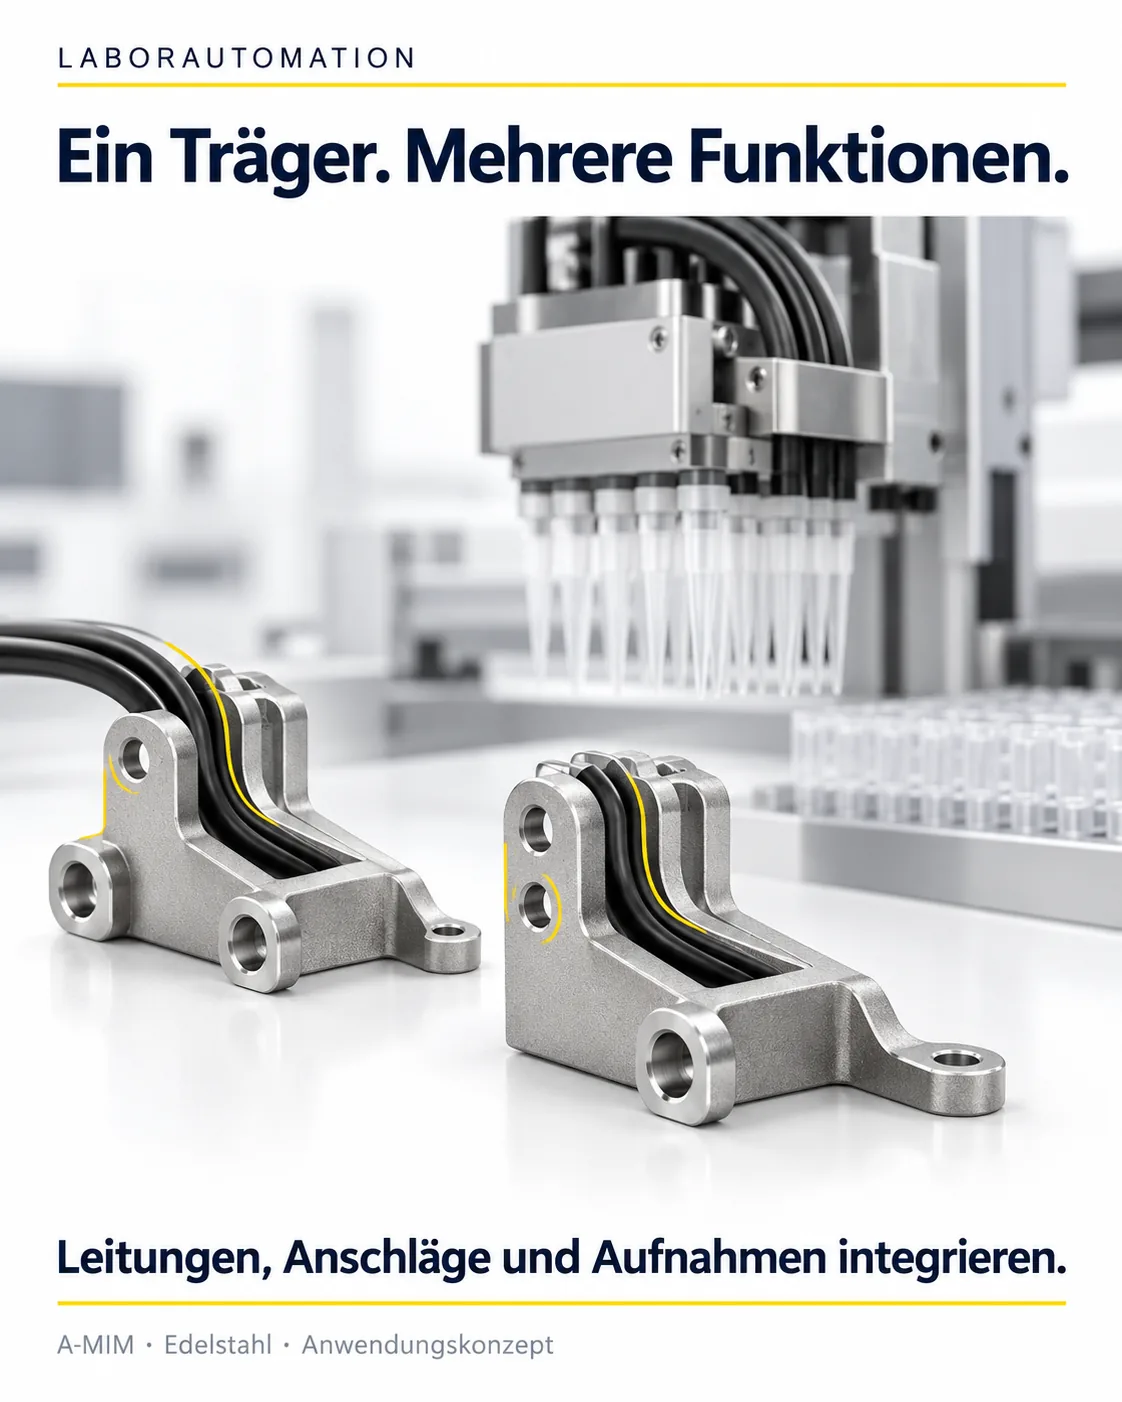
Träger für Pipettier- und Greifmodule
Ausgangslage
Träger, Leitungsführung, Anschläge und Befestigungen sind mehrere Teile.
Möglicher Vorteil
Ein kompakter Träger integriert Leitungsführung, Anschläge und Befestigungen.
Bleibt zu tun
Lager-, Führungs- und Montageflächen bearbeiten.
Sinnvolle Varianten
Gleiche tragende Struktur; unterschiedliche Bohrbilder oder lokale Aufnahmen innerhalb definierter Bereiche.
Medizingeräte1.000–20.000 Stück/Jahr
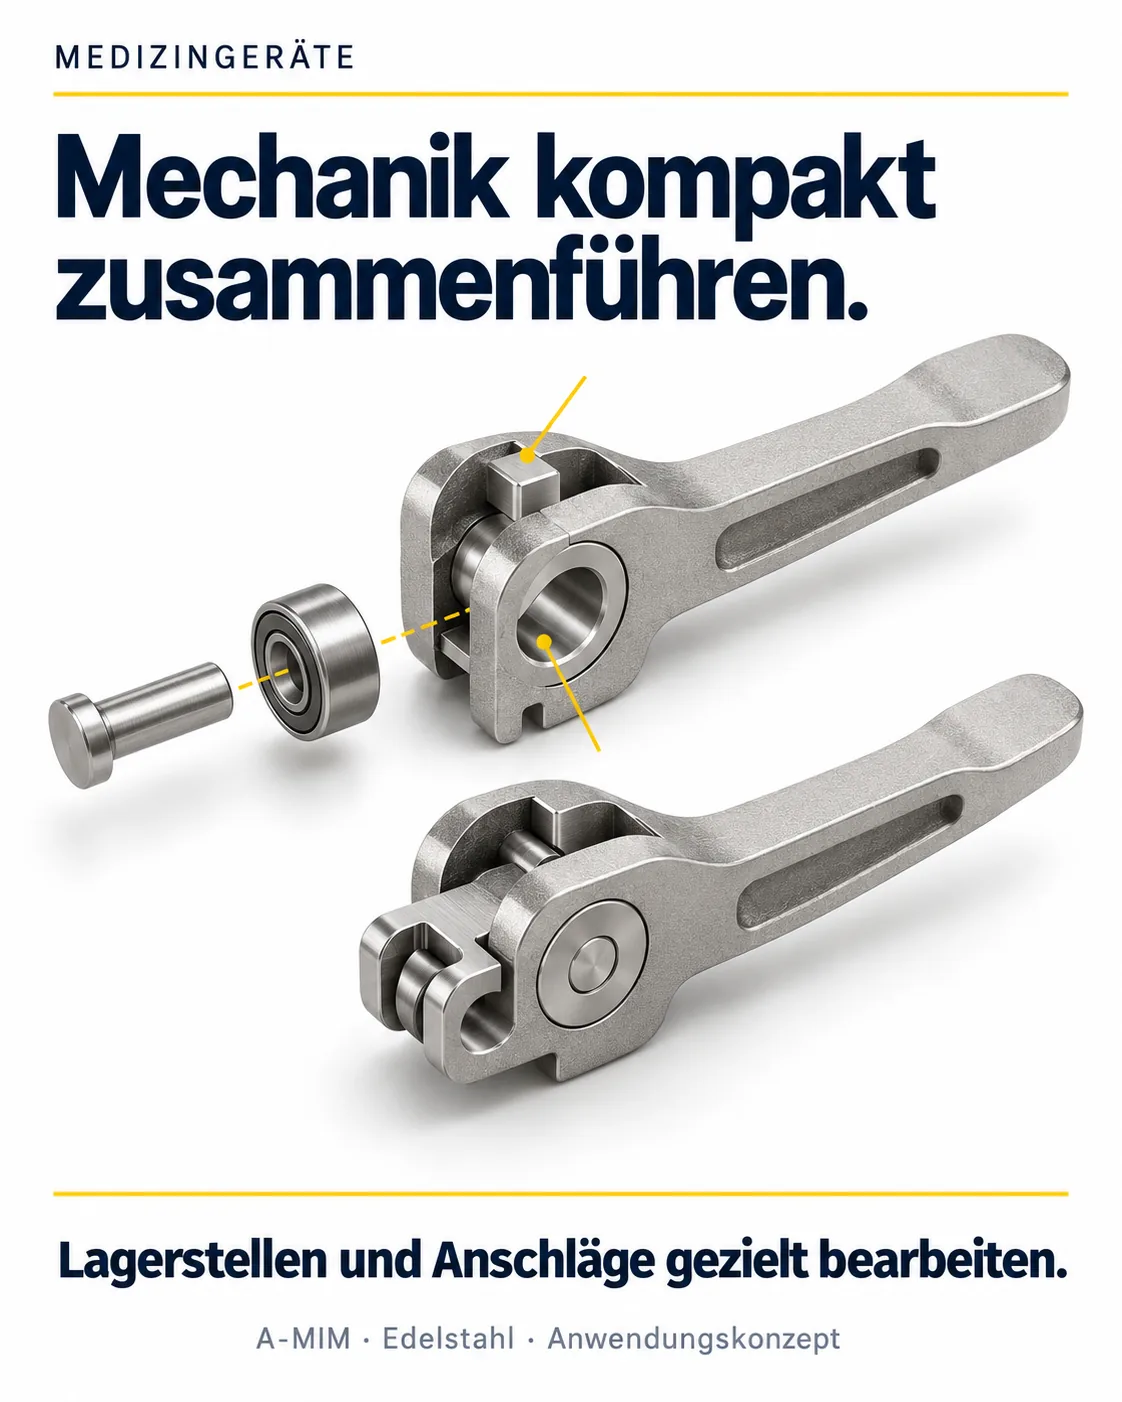
Interne Verriegelungs- und Kupplungsteile
Ausgangslage
Mehrere bearbeitete Einzelteile bilden zusammen eine kleine Mechanik.
Möglicher Vorteil
Ein kompaktes Mechanikteil mit schwer zugänglichen Taschen und integrierten Anschlägen.
Bleibt zu tun
Lagerbereich bearbeiten; Prüfung und Dokumentation richten sich nach den Geräteanforderungen.
Sinnvolle Varianten
Gleicher Lagerbereich und Querschnitt; lokale Betätigungs- oder Anschlusskontur.
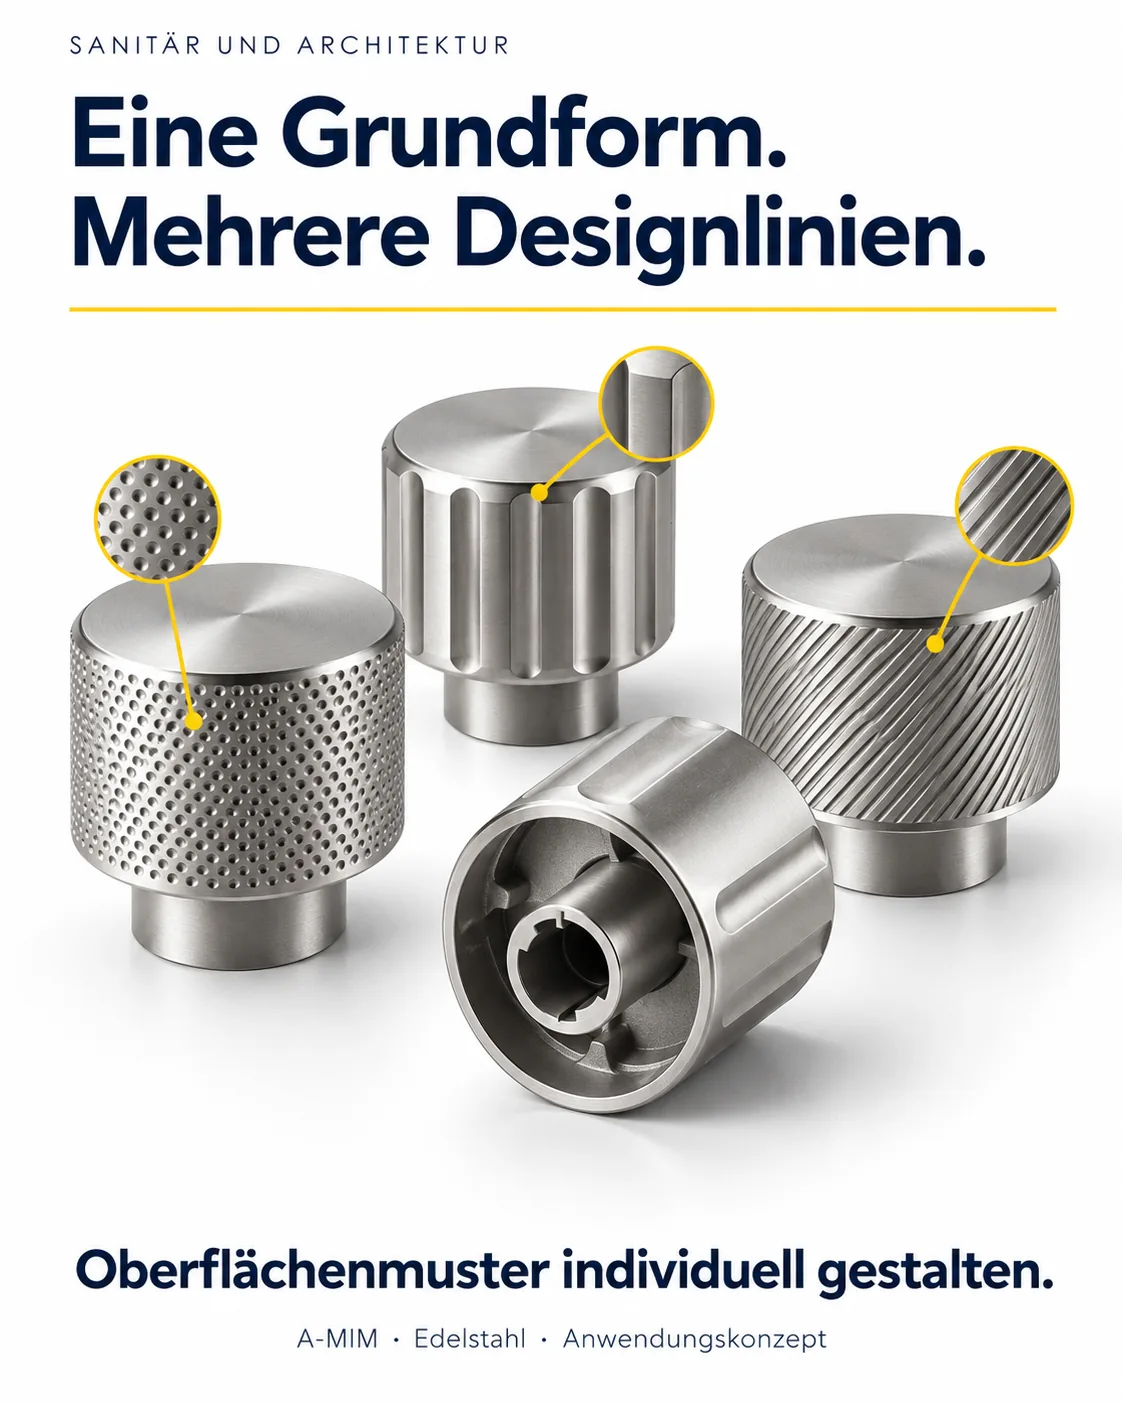
Sanitär und Architektur2.000–50.000 Stück/Jahr
Bediengriffe und Beschläge
Ausgangslage
Jede Designlinie bräuchte bei formgebundenen Verfahren ein eigenes Werkzeug.
Möglicher Vorteil
Unterschiedliche Oberflächenmuster bei gemeinsamer mechanischer Schnittstelle, ohne eigenes Formwerkzeug je Linie.
Bleibt zu tun
Oberflächenfinish einplanen – es gehört in die Kalkulation.
Sinnvolle Varianten
Flache Texturen, Schriftzüge und Muster bei gleichem Hohlkörper.
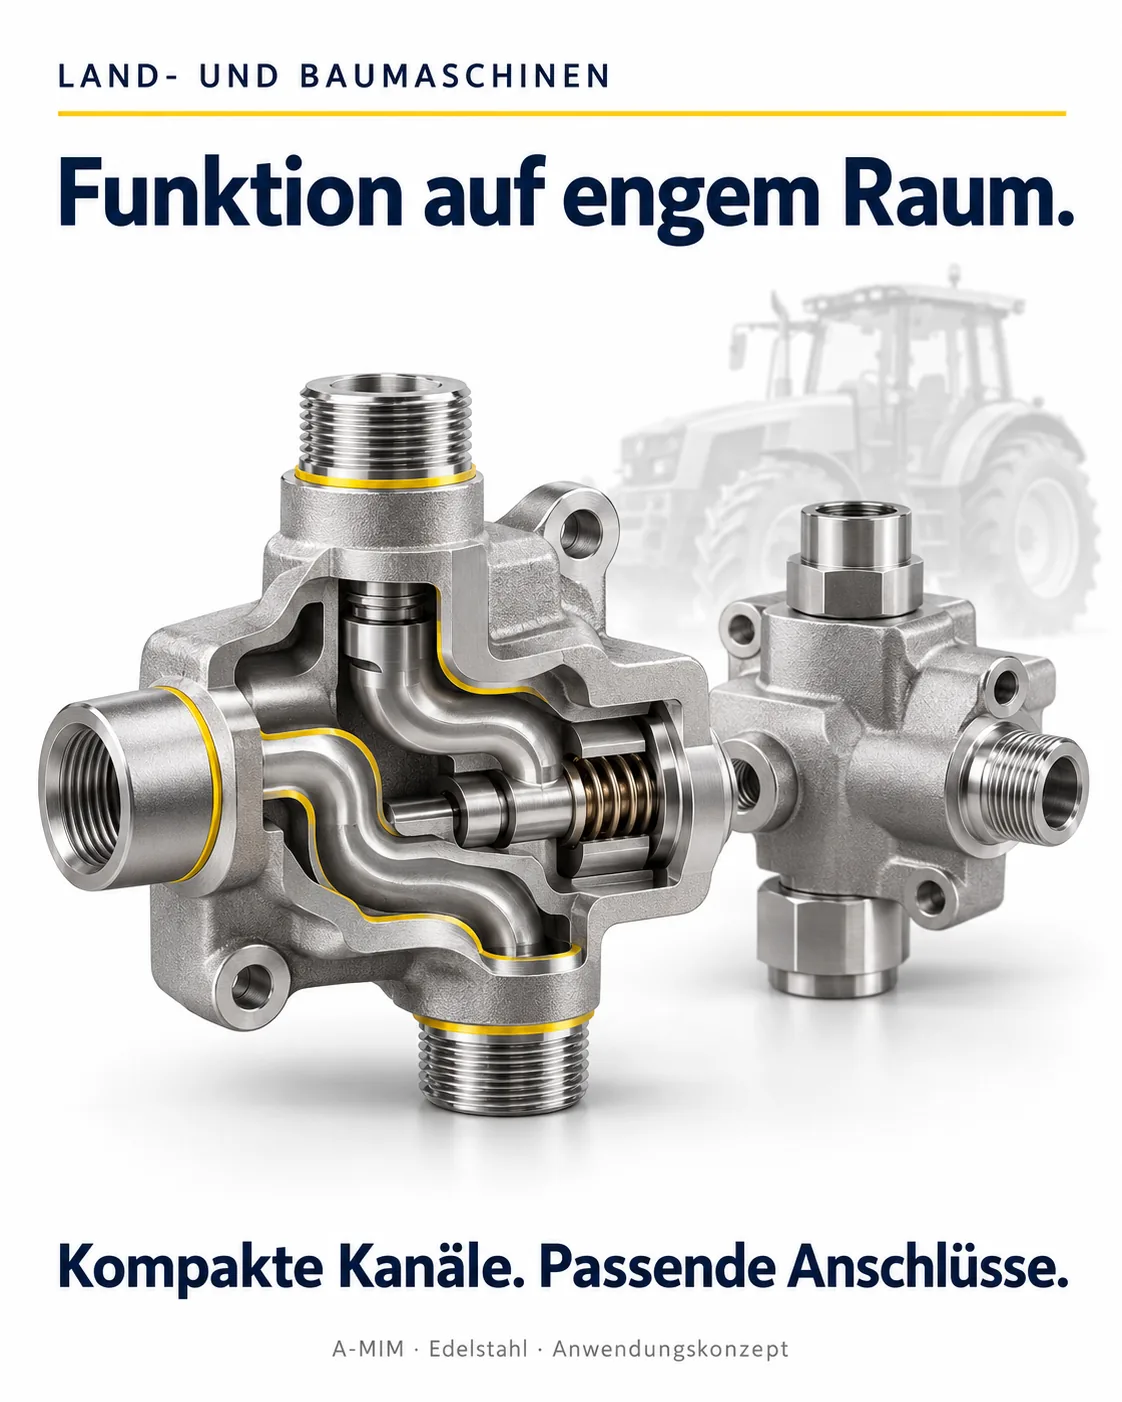
Land- und Baumaschinen5.000–50.000 Stück/Jahr
Kleine Ventil- und Bypasskörper
Ausgangslage
Enger Bauraum; jede Plattformvariante bekommt einen eigenen Körper.
Möglicher Vorteil
Kompakte Strömungswege in einer gemeinsamen Hülle, Varianten über passende Anschlüsse.
Bleibt zu tun
Anschlüsse bearbeiten, Dichtheit prüfen.
Sinnvolle Varianten
Gleiche Hülle, Kanalstruktur und Materialverteilung; Anschlussbearbeitung und Kennzeichnung variieren.
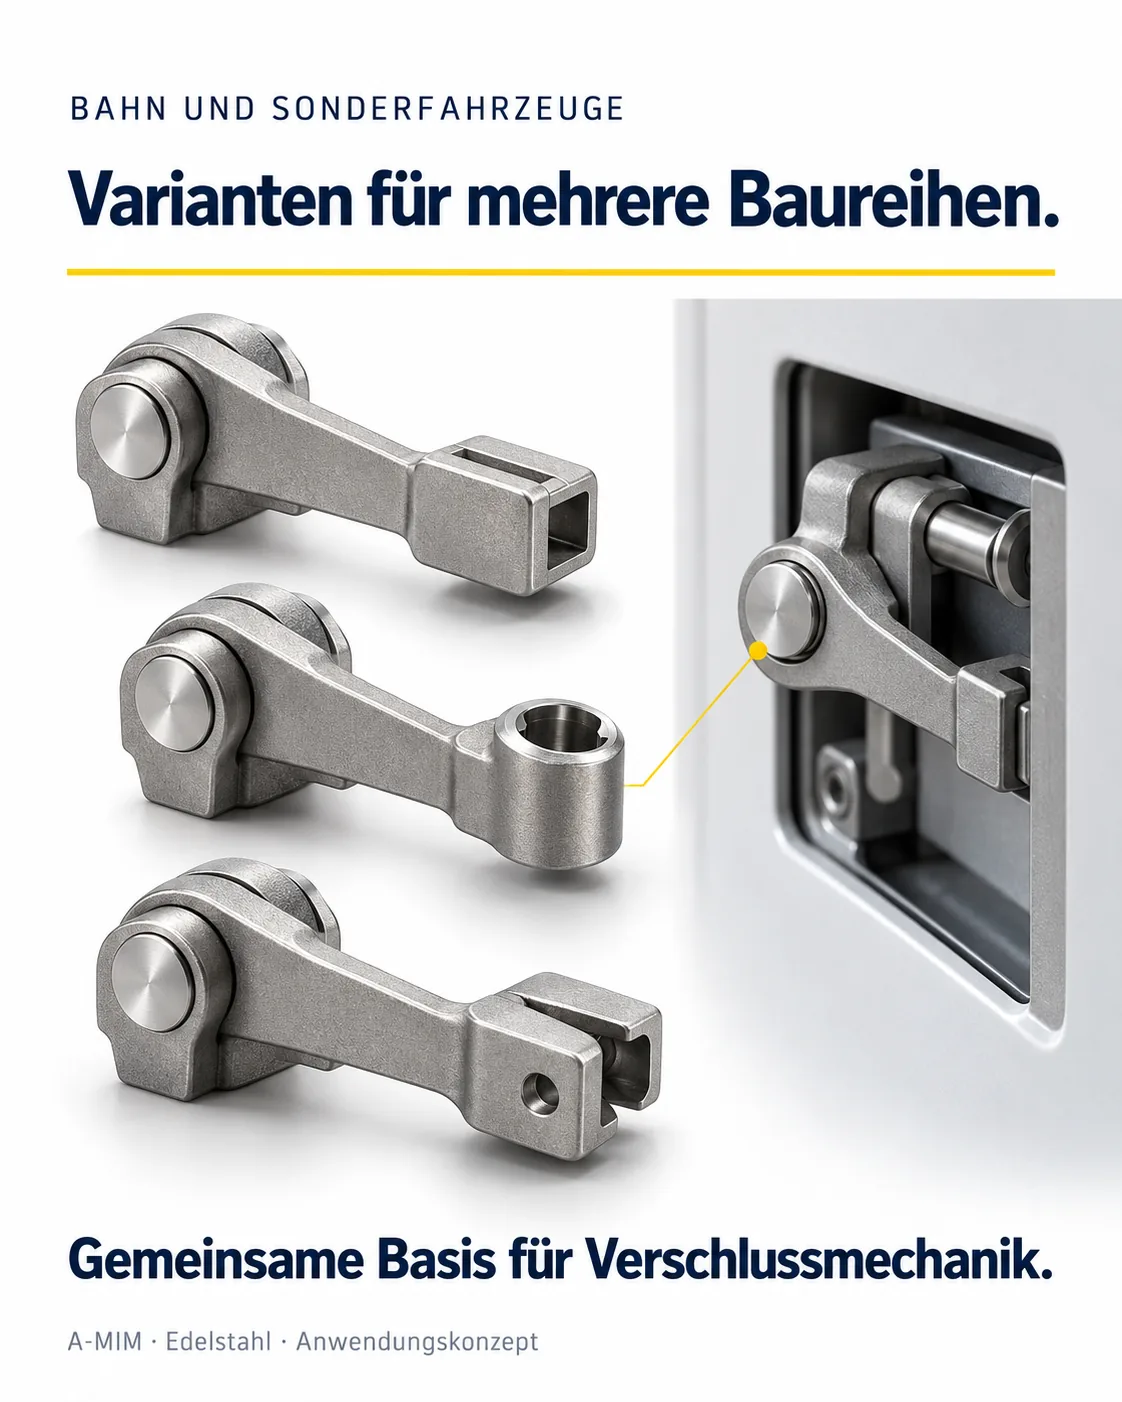
Bahn und Sonderfahrzeuge250–5.000 Stück/Jahr
Verschlussmechanik für die Innenausstattung
Ausgangslage
Mehrere Baureihen brauchen ähnliche, aber nicht identische Verriegelungsteile in kleinen Mengen und als Ersatzbedarf.
Möglicher Vorteil
Kleinserien und Ersatzbedarf werden als Bauteilfamilie gefertigt, ohne Werkzeug je Variante.
Bleibt zu tun
Lagerbereich und Anschlag bearbeiten.
Sinnvolle Varianten
Gleicher Grundkörper und Lagerbereich; begrenzte Änderungen an Betätigungsaufnahme und Anschlag.
Zwei weitere Ansatzpunkte
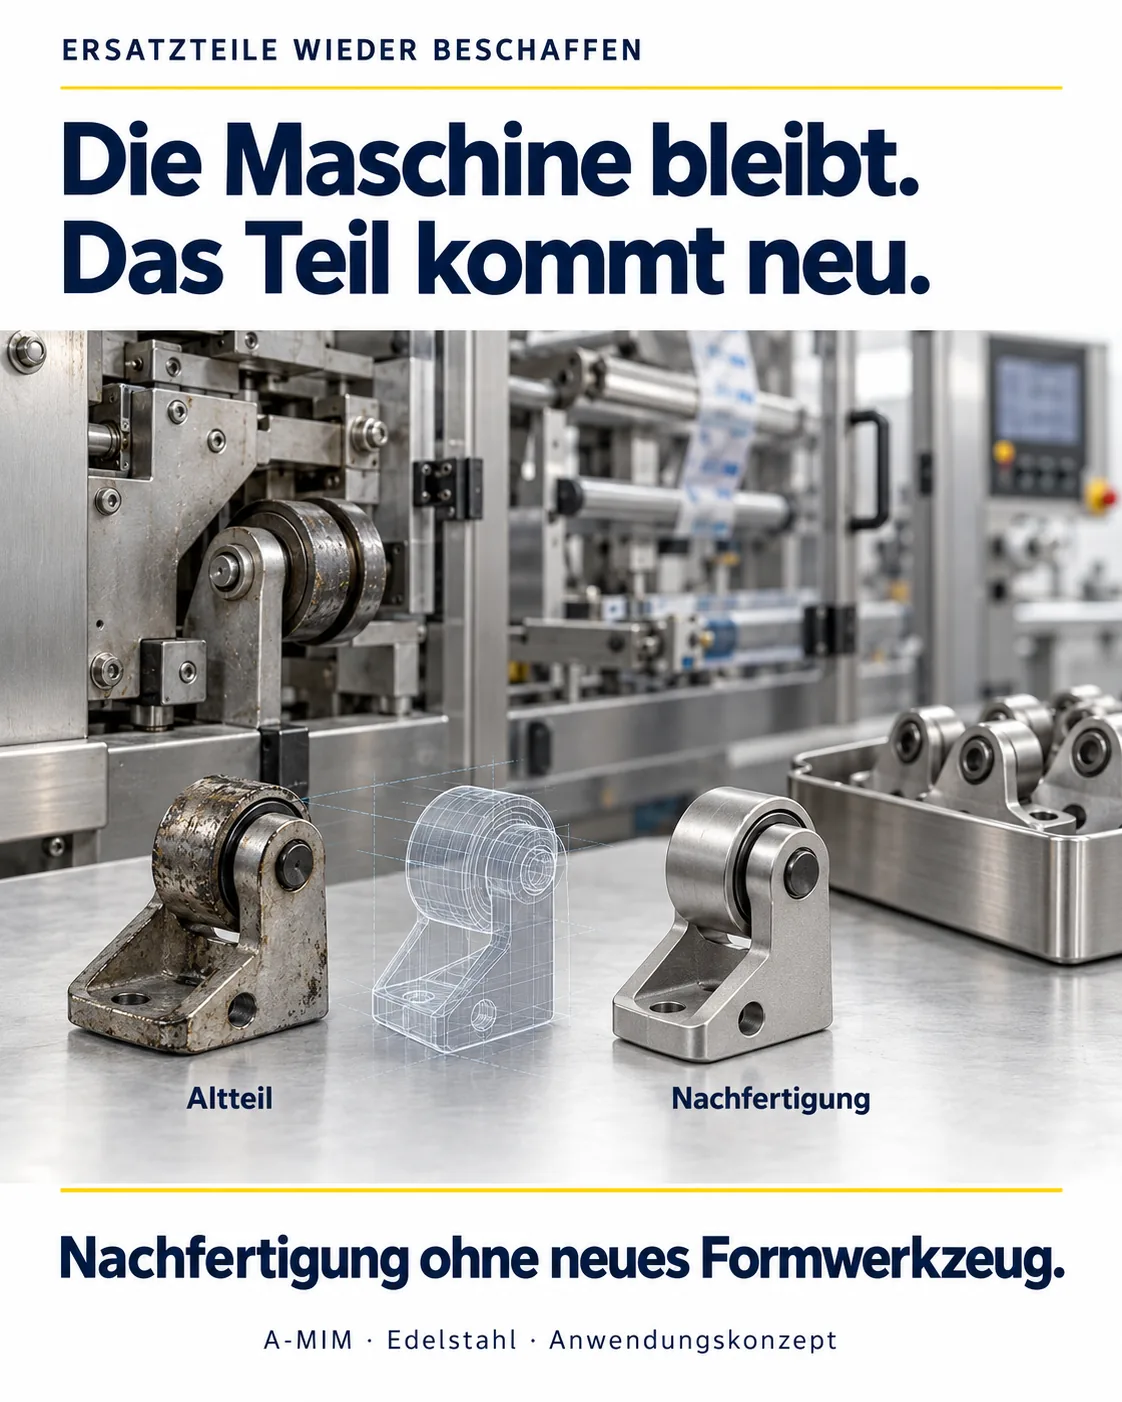
Ersatzteile ohne neues Formwerkzeug
Ausgangslage
Ein Teil ist nicht mehr lieferbar; das alte Werkzeug fehlt oder lohnt sich für den kleinen Bedarf nicht.
Möglicher Vorteil
Nachfertigung aus CAD-Daten – gegebenenfalls nach Rückkonstruktion des Altteils – ohne Formwerkzeug.
Bleibt zu tun
Funktionsflächen bearbeiten, Passung und Funktion am Einbauort prüfen.
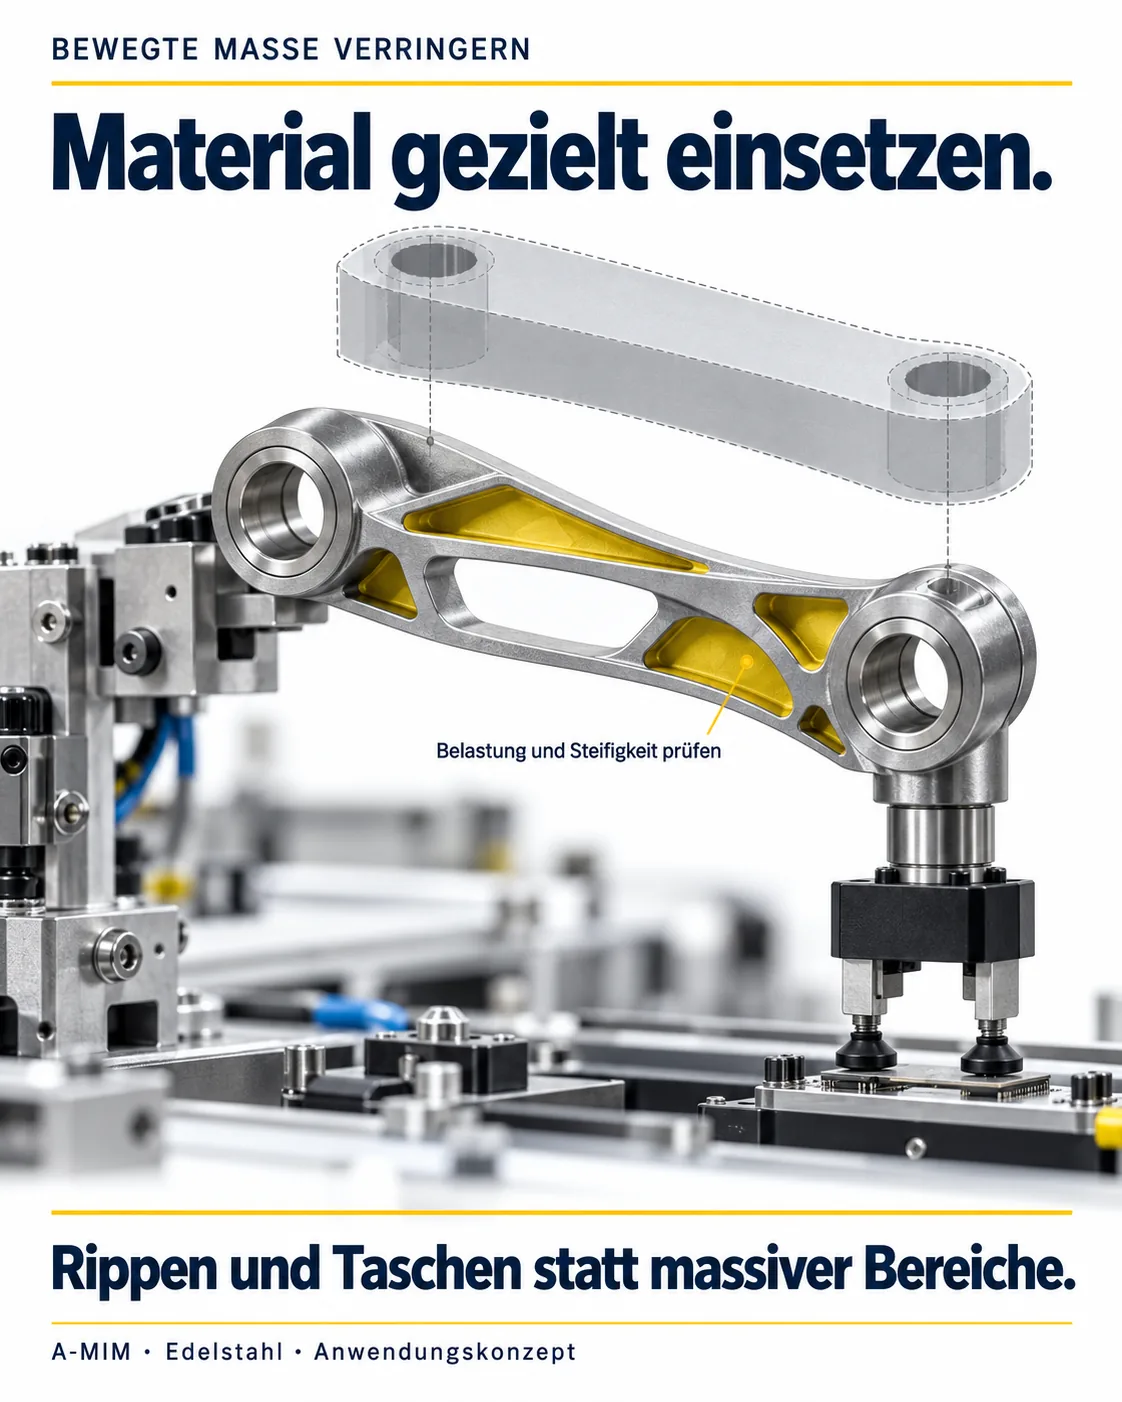
Bewegte Masse reduzieren
Ausgangslage
Massive Hebel und Arme erhöhen die bewegte Masse schneller Achsen.
Möglicher Vorteil
Rippen und Taschen statt massiver Bereiche – Material nur dort, wo die Last verläuft.
Bleibt zu tun
Belastung und Steifigkeit nachweisen, Lager- und Anschlussflächen bearbeiten.
Was andere bereits zeigen
Zwei veröffentlichte Ansätze, an die diese Konzepte anschließen. Preise und Mengen daraus lassen sich nicht auf FIT übertragen.
Metall nur dort, wo Verschleiß entsteht
Der Zuführtechnik-Hersteller IFC Intelligent Feeding Components setzt in Fördertöpfen eine im Metal Binder Jetting gefertigte mechanische Metallschikane ein. Laut Geschäftsführer Andreas Schirmer löst sie den schnellen Verschleiß, wo polymerbasierte Teile nicht ausreichten. IFC druckt dafür unter anderem 17-4PH und 316L.
Fluidische Oszillatoren erzeugen einen pendelnden Reinigungsstrahl allein durch ihre innere Kanalführung: Ein Teil des Strahls läuft über einen Rückkopplungskanal zurück und lenkt ihn zur Gegenseite – ohne bewegliche Teile. Genau solche Innengeometrien entstehen bei A-MIM im Rohteil.
Drei typische Ausgangslagen, Schritt für Schritt durchgedacht: heutige Lösung, Problem, A-MIM-Logik, Nachbearbeitung. Kosten und Durchlaufzeiten ergeben sich erst aus einer Kalkulation am konkreten Bauteil.
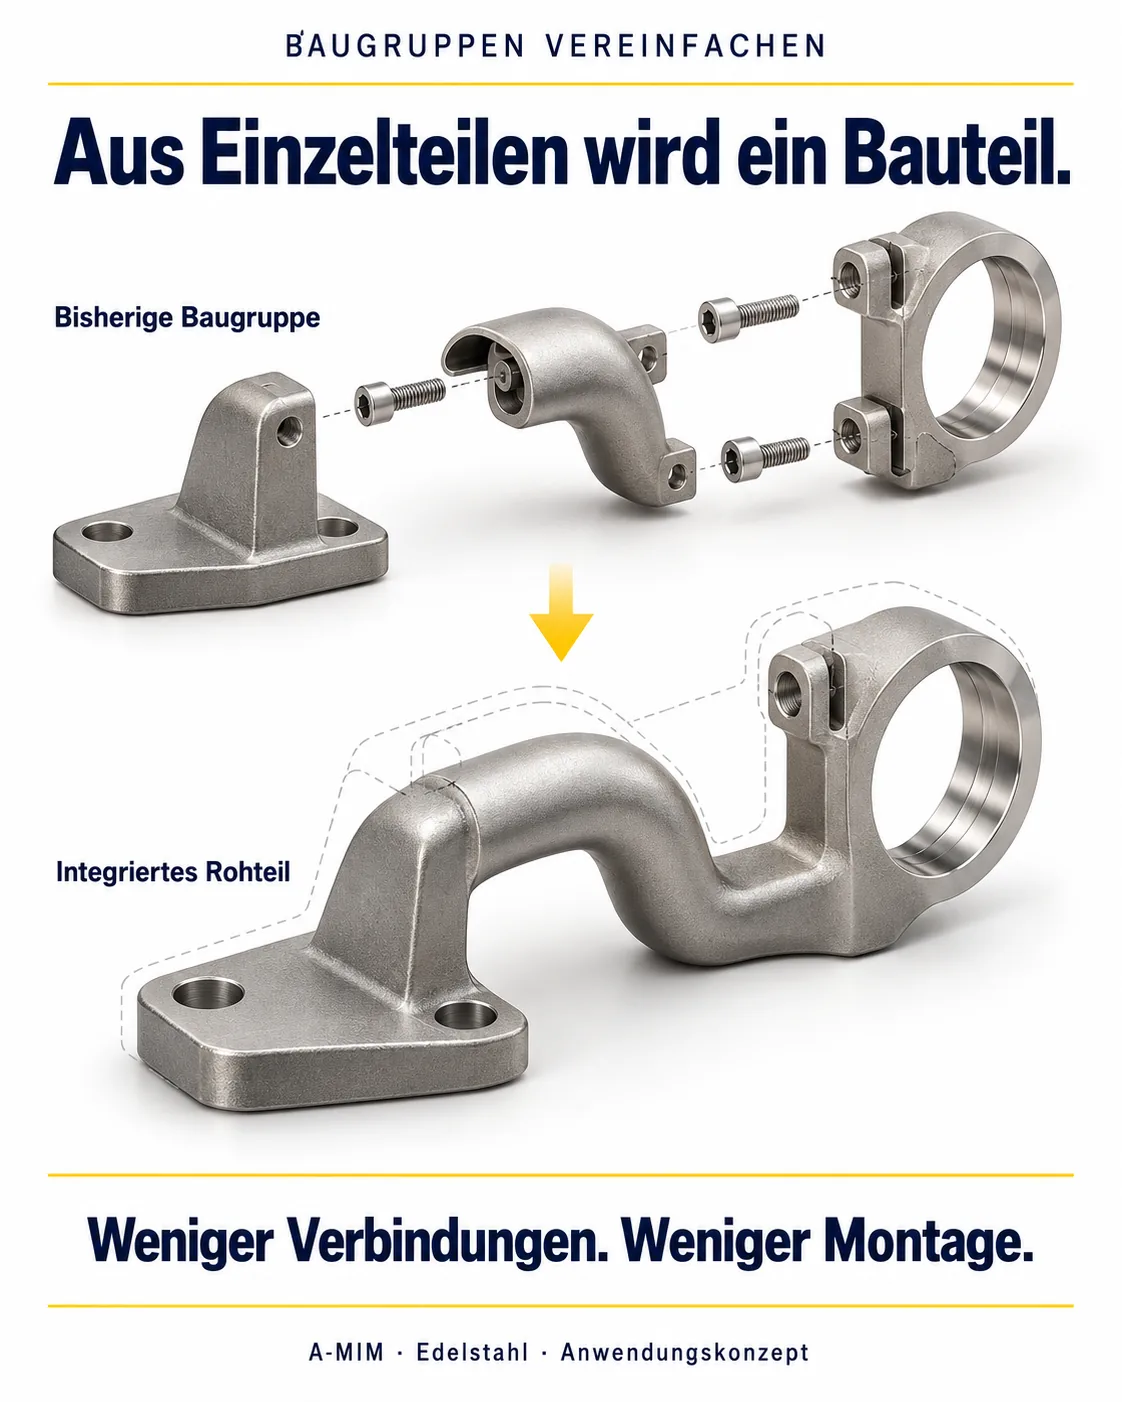
3-teilige Schweißbaugruppe mit separaten Kanalbohrungen. Aufwändige Montage, Dichtigkeitsprüfung an 2 Schweißnähten.
Problem
Montageaufwand hoch. Jede Schweißnaht ist ein potenzielles Leck. Kanalgeometrie durch Bohrbarkeit eingeschränkt.
Ziel
Ein Bauteil, zuverlässig dicht, freie Kanalführung, weniger Handling in der Fertigung.
A-MIM-Logik
Verteilerblock als Sinterteil mit integrierten internen Kanälen. Kanalgeometrie frei gestaltet – nicht durch Bohrungsachsen limitiert. Wandstärken gleichmäßig ausgelegt.
Nachbearbeitung
Nur Dichtsitze an Anschlüssen gedreht. Gewinde nachgeschnitten. Ansonsten Rohteil.
Ergebnis
Von 3 Teilen auf 1. Schweißnahtbedingte Leckstellen entfallen; die Bauteildichtheit wird weiterhin nachgewiesen. Kanalgeometrie optimiert statt kompromittiert.
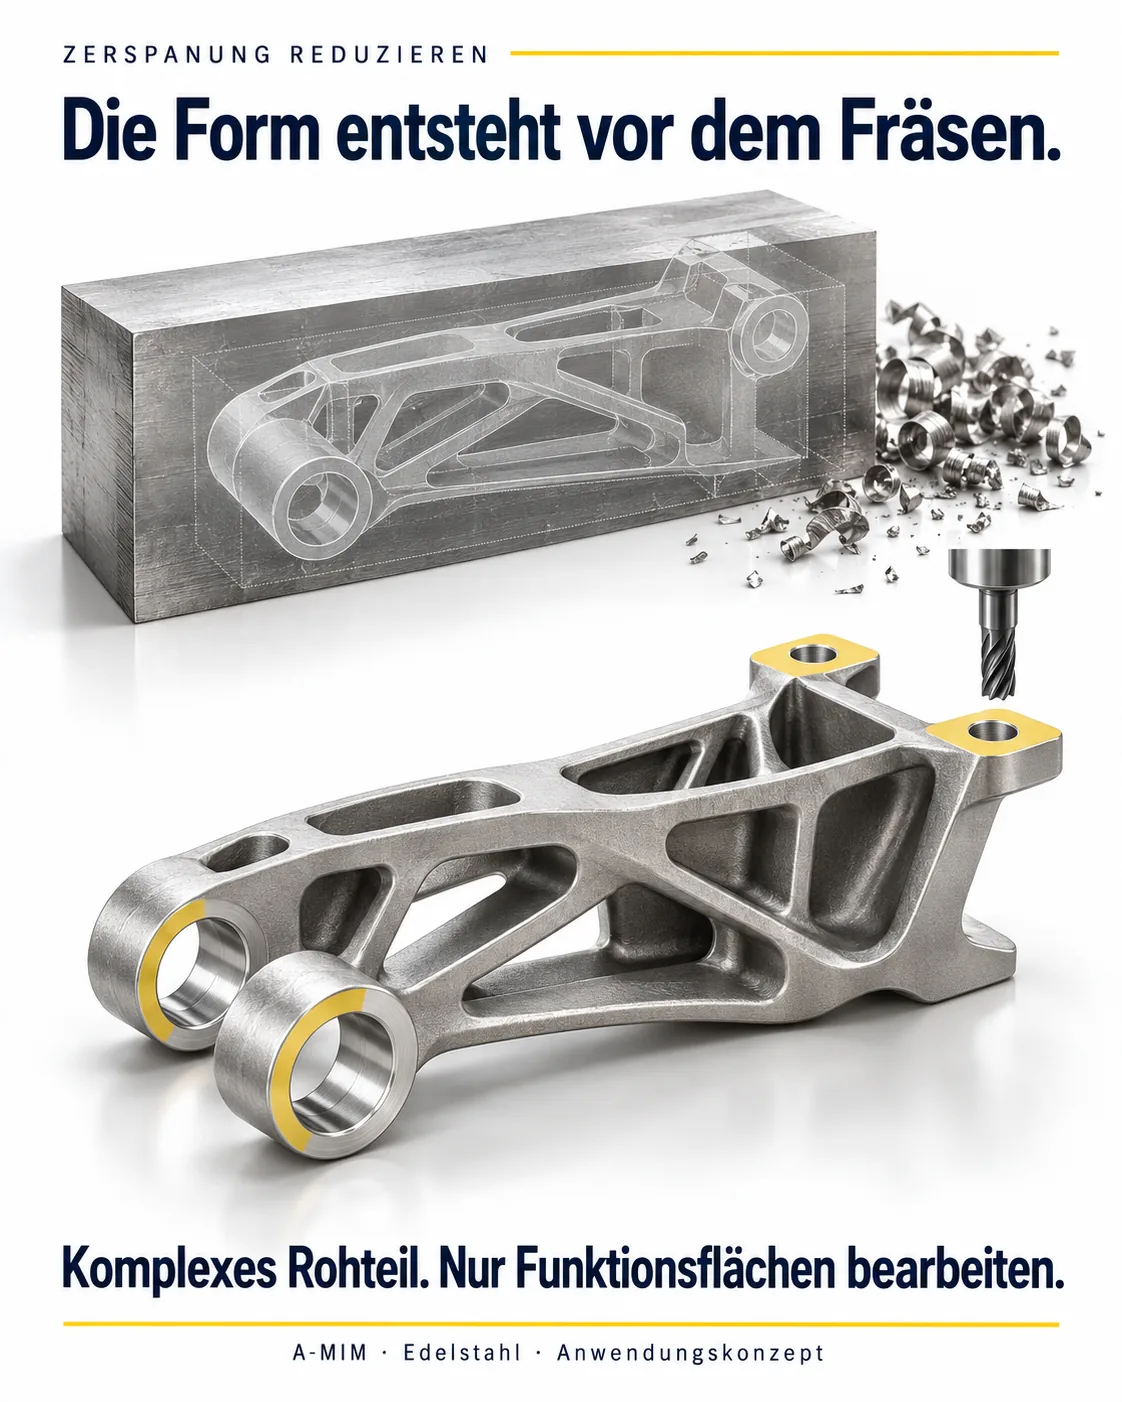
Frästeil aus Vollmaterial, 12 Aufspannungen, hohe Rüstkosten, 6 Wochen Durchlaufzeit ab Rohmaterial.
Problem
Fertigungsaufwand unverhältnismäßig zur Bauteilkomplexität. Stückkosten bei mittlerer Serie zu hoch. Lange Lieferzeit blockiert Entwicklungsiterationen.
Ziel
Komplexität ins Rohteil verlagern. Bearbeitungsaufwand auf ein Minimum reduzieren. Lieferzeit unter 3 Wochen.
A-MIM-Logik
Komplexe Außen- und Innengeometrie direkt als Sinterteil. Hinterschnitte und Taschen im Rohteil integriert. Aufmaß nur an 2 Passflächen und 1 Referenzfläche eingeplant.
3 statt 12 Aufspannungen. Geometrische Freiheitsgrade erhöht – nicht eingeschränkt. Durchlaufzeit und Stückkosten werden am konkreten Projekt kalkuliert.
2-teilige Lösung: Gussteil als Grundkörper, Deckel aus Blech, Verbindung durch Schweißen. Innengeometrie durch Guss begrenzt.
Problem
Wandstärken durch Guss limitiert. Innengeometrie nicht frei gestaltbar. 2-teilige Montage erzeugt eine Schweißnaht als kritischen Bereich.
Ziel
Ein Teil. Freie Innengeometrie. Montage entfällt. Keine Schweißnaht.
A-MIM-Logik
Einteiliges Sintergehäuse. Innenkanäle und Taschen direkt im Rohteil. Außenflächen bleiben Rohteil – keine Bearbeitung nötig.
Nachbearbeitung
1 Innengewinde nachgeschnitten. Dichtfläche am Deckelanschluss gefräst. Sonst Rohteil.
Ergebnis
2-teilige Lösung auf 1 Teil. Montage und Schweißnaht entfallen. Innengeometrie optimiert. Ob die Gesamtkosten sinken, zeigt die Kalkulation am konkreten Bauteil.
Eigenes Bauteil prüfen? CAD hochladen und im 3D-Viewer ansehen.