A-MIM Technologie
Prozesskette, Verfahrensvarianten und Werkstoffe im Detail.
Prozesskette
1
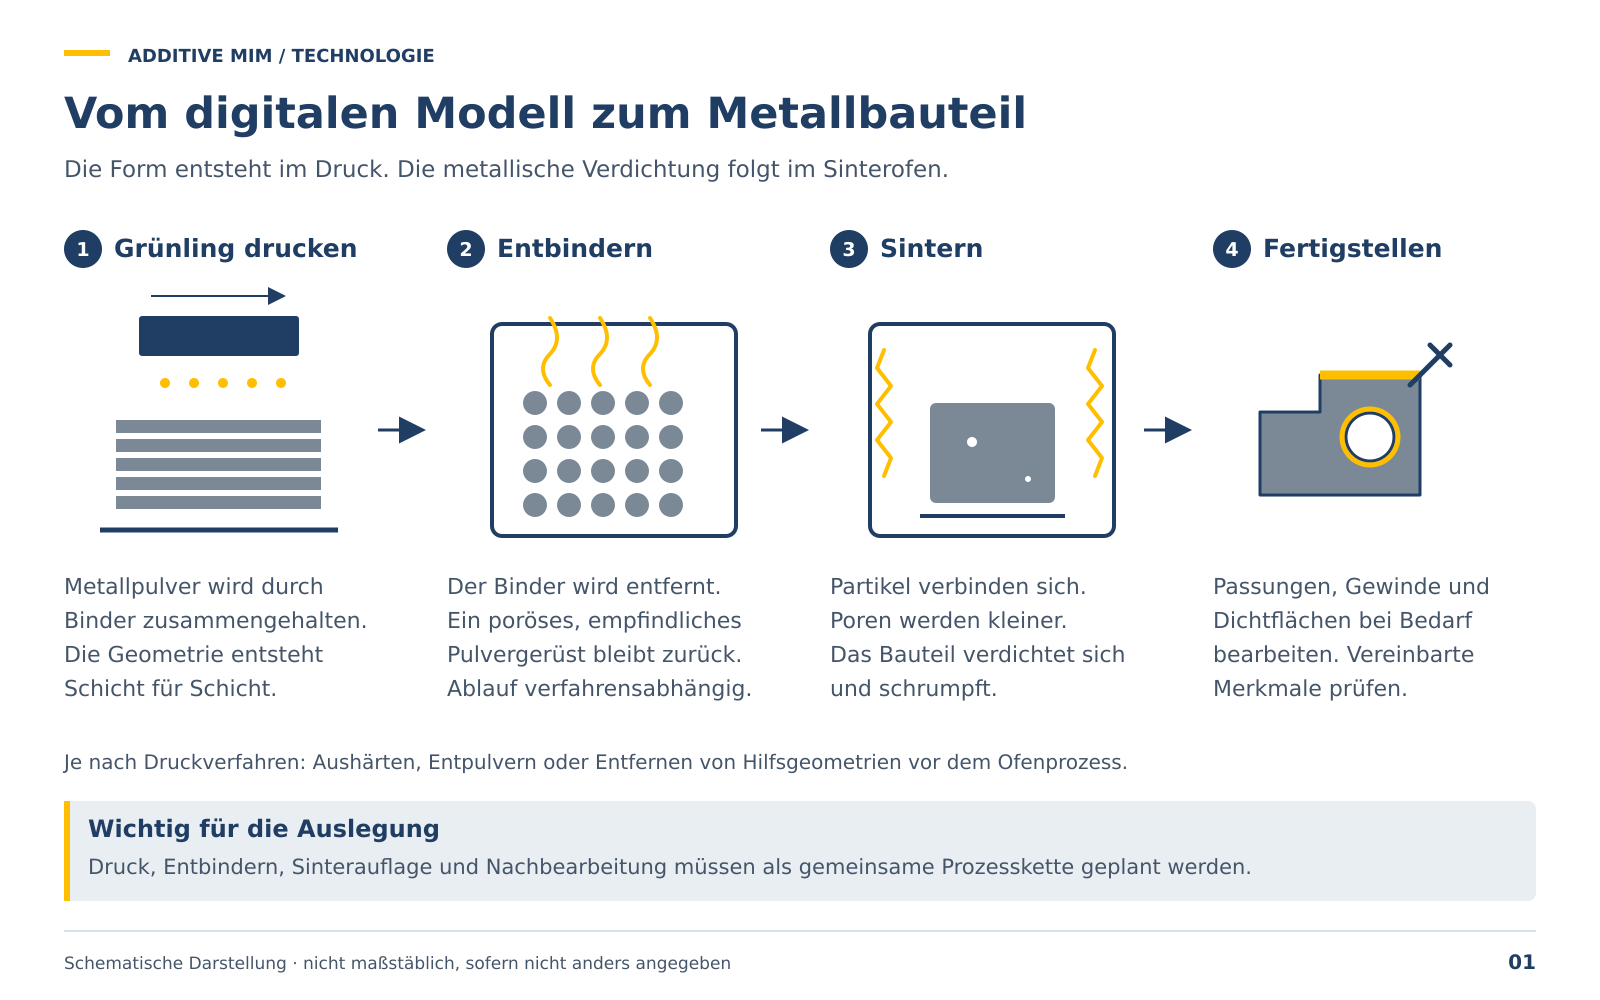
Druck (Grünteil)
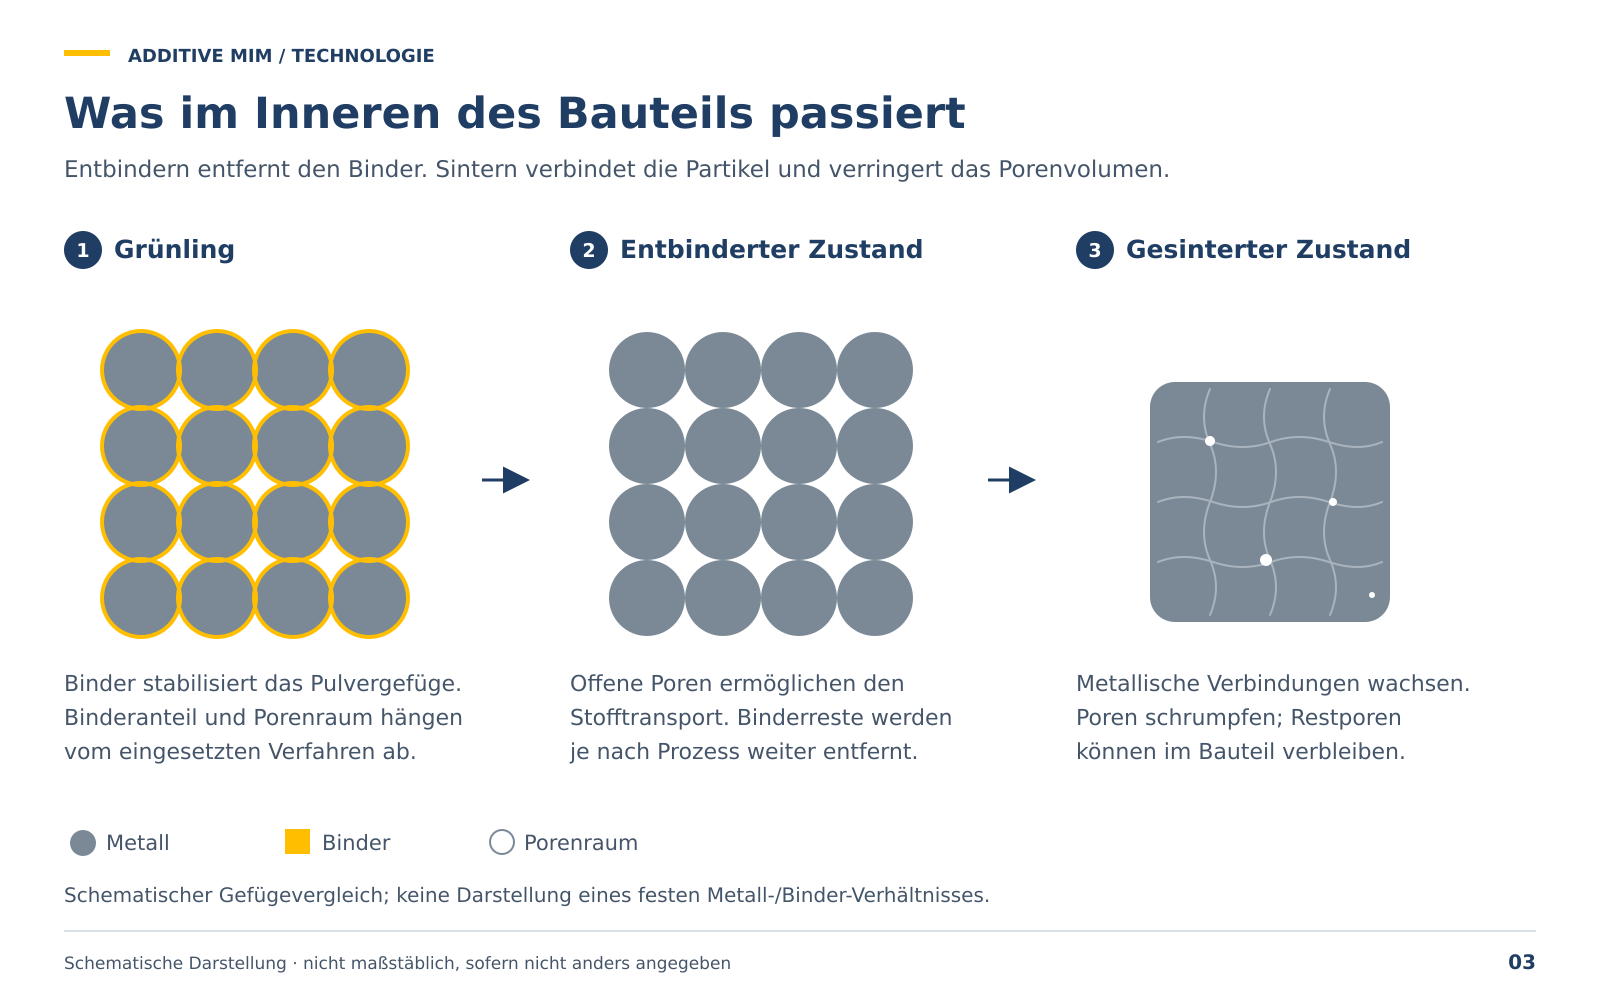
Metallpulver wird mit einem Binder Schicht für Schicht zum Grünling aufgebaut – dem noch nicht gesinterten, mechanisch empfindlichen Bauteil. Der Binderanteil hängt vom Druckverfahren ab.
2
Entbindern
Der Binder wird entfernt, je nach Verfahren thermisch, mit Lösemittel oder katalytisch. Zurück bleibt ein poröses Bauteil, das nur noch locker zusammenhält.
3
Sintern
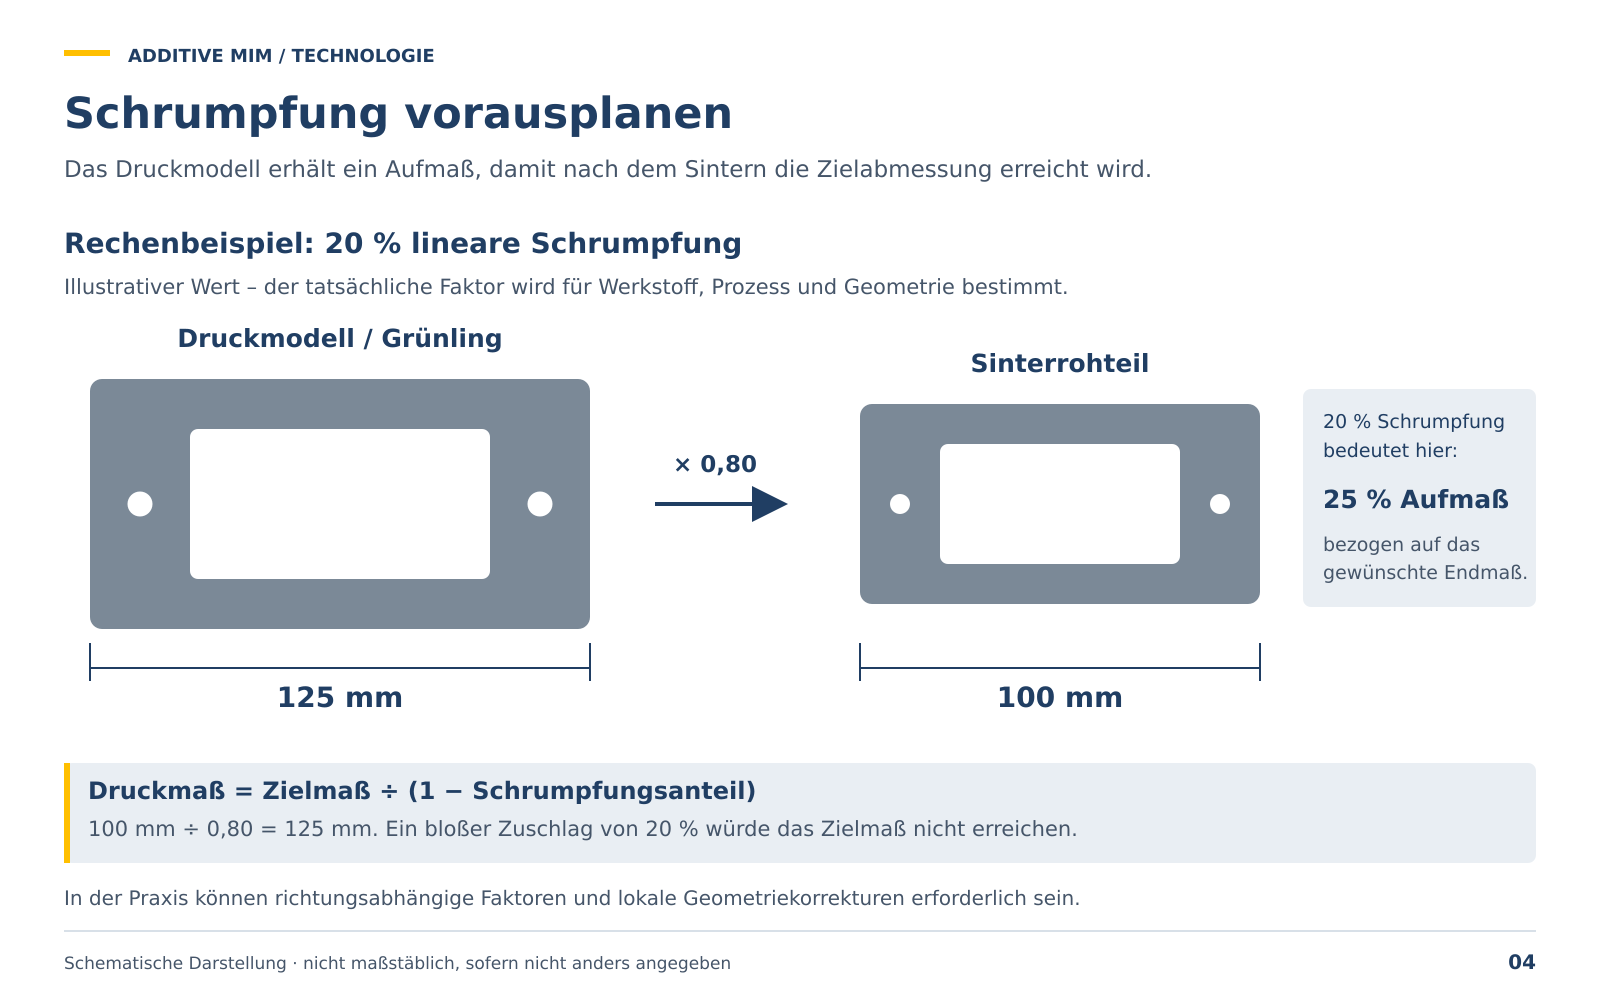
Bei einer werkstoffabhängigen Temperatur unterhalb des Schmelzpunkts verbinden sich die Metallpartikel, die Poren werden kleiner, das Bauteil verdichtet sich und schwindet – als Richtwert um etwa 15–20 % linear, nicht in allen Raumrichtungen gleich.
4
Fertigstellen
Passungen, Gewinde und Dichtflächen bei Bedarf bearbeiten, vereinbarte Merkmale prüfen.
Verfahrensvarianten
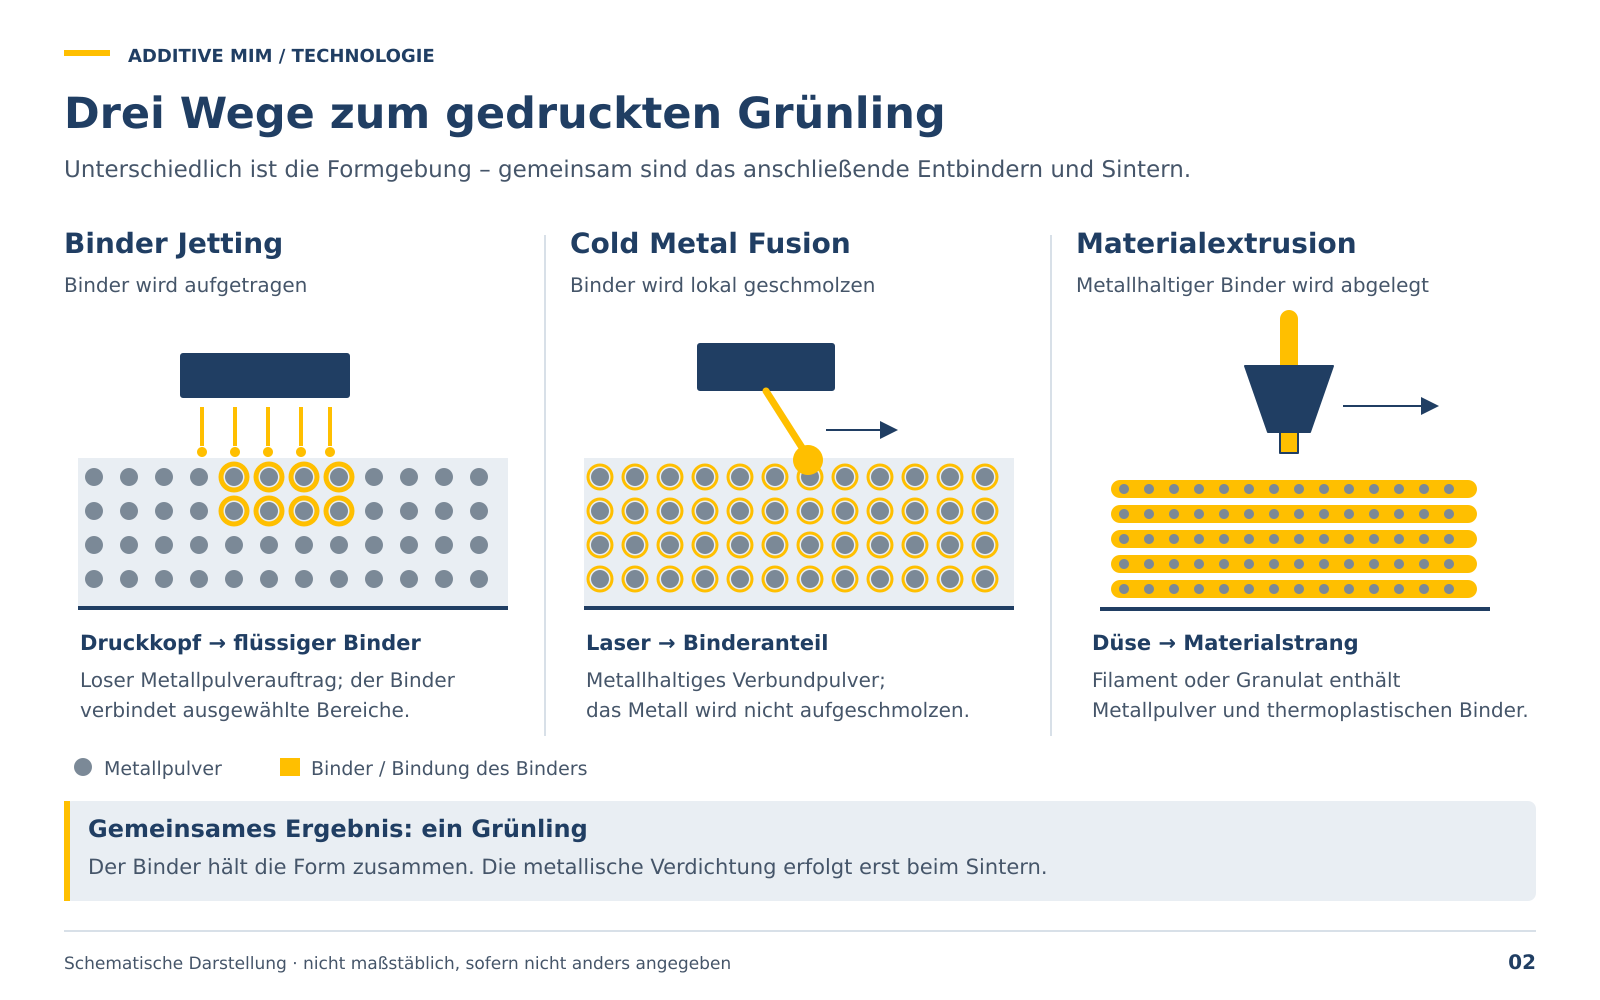
| Verfahren | Prinzip | Typische Merkmale |
|---|---|---|
| Binder Jetting | Ein Druckkopf trägt flüssigen Binder Schicht für Schicht auf ein Metallpulverbett auf. | Bauteile liegen gestützt im Pulverbett, viele Teile passen in einen Bauraum. Beispiel HP Metal Jet: Schichtdicke 35–140 µm laut Hersteller. |
| Cold Metal Fusion | Ein Laser schmilzt lokal den Kunststoffanteil eines Verbundpulvers; das Metall wird nicht aufgeschmolzen. | Der Grünling ist durch den Kunststoffbinder vergleichsweise stabil zu handhaben. Kennwerte herstellerabhängig. |
| Materialextrusion (Metal FFF) | Ein Filament oder Granulat aus Metallpulver und Binder wird erhitzt und Bahn für Bahn abgelegt. | Überhänge brauchen je nach Geometrie Stützstrukturen. Kennwerte herstellerabhängig. |
Die Schichtdicke ist nicht gleich der erreichbaren Detailauflösung oder Bauteilgenauigkeit. Diese hängen zusätzlich von Pulver, Binder, Druckauflösung in der Ebene, Entbindern, Sintern und Nachbearbeitung ab.
Werkstoffe – Beispiele aus der Verfahrensfamilie
Die Tabelle zeigt Werkstoffe, die mit sinterbasierten Druckverfahren grundsätzlich verarbeitet werden. Welche davon für ein Verfahren und einen Anbieter tatsächlich verfügbar sind, ist unterschiedlich – die Übersicht ist kein Lieferprogramm.
| Werkstoff | Typ | Typische Anwendung |
|---|---|---|
| 316L | Austenitischer Edelstahl | Medizin, Lebensmittel, Chemie |
| 17-4PH | Ausscheidungshärtender Edelstahl | Luft- und Raumfahrt, Maschinenbau |
| Werkzeugstähle | H13, M2 etc. | Formen, Werkzeuge, Verschleißteile |
| Nickelbasislegierungen | Inconel 625, 718 | Hochtemperatur, Korrosion |
| Kupfer | Reinkupfer, CuCr | Wärmetauscher, Elektronik |
| Titan | Ti6Al4V | Medizin, Leichtbau |
Erreichbare Eigenschaften
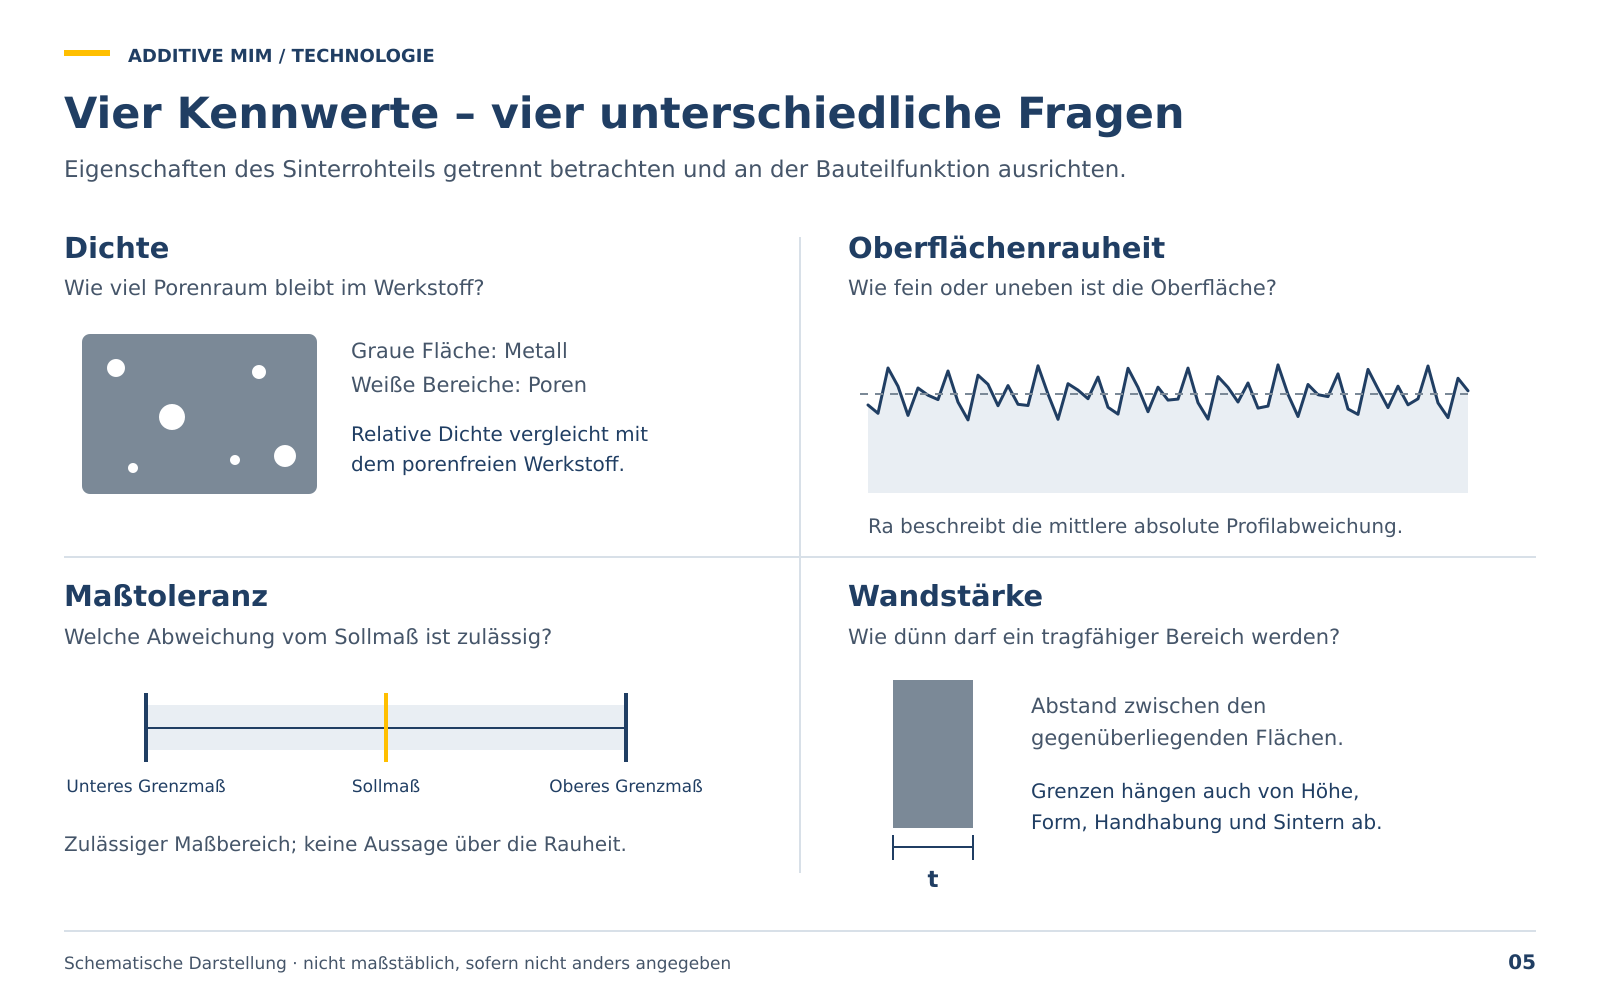
Die Kennwerte hängen von Werkstoff, Druckverfahren, Prozessführung und Bauteil ab. Allgemeingültige Zahlen für alle Werkstoffe gibt es nicht; verbindliche Werte stehen im Datenblatt des jeweiligen Werkstoffs und Verfahrens.
Dichte
Wie viel Porenraum bleibt
Beispiel Binder Jetting mit Edelstahl 316L / 17-4PH (HP Metal Jet): über 96 % nach dem Sintern laut Hersteller. Nachverdichten (HIP) kann sie weiter erhöhen.
Oberflächenrauheit
Abhängig von Pulver, Schicht und Lage
Im Sinterzustand rauer als eine zerspante Fläche. Funktionsflächen werden bei Bedarf bearbeitet, poliert oder gestrahlt.
Maßtoleranz
Im Sinterzustand gröber als zerspant
Abhängig von Bauteilgröße, Geometrie, Werkstoff, Auflage und Schwindungsausgleich. Enge Toleranzen entstehen durch Nachbearbeitung.
Wandstärke
Nach unten durch Prozess begrenzt
Mindestwerte hängen von Verfahren, Höhe, Form, Handhabung des Grünlings und Lage beim Sintern ab.