Vergleich der Verfahren
A-MIM im Kontext klassischer und additiver Fertigungsverfahren.
Verfahrensvergleich
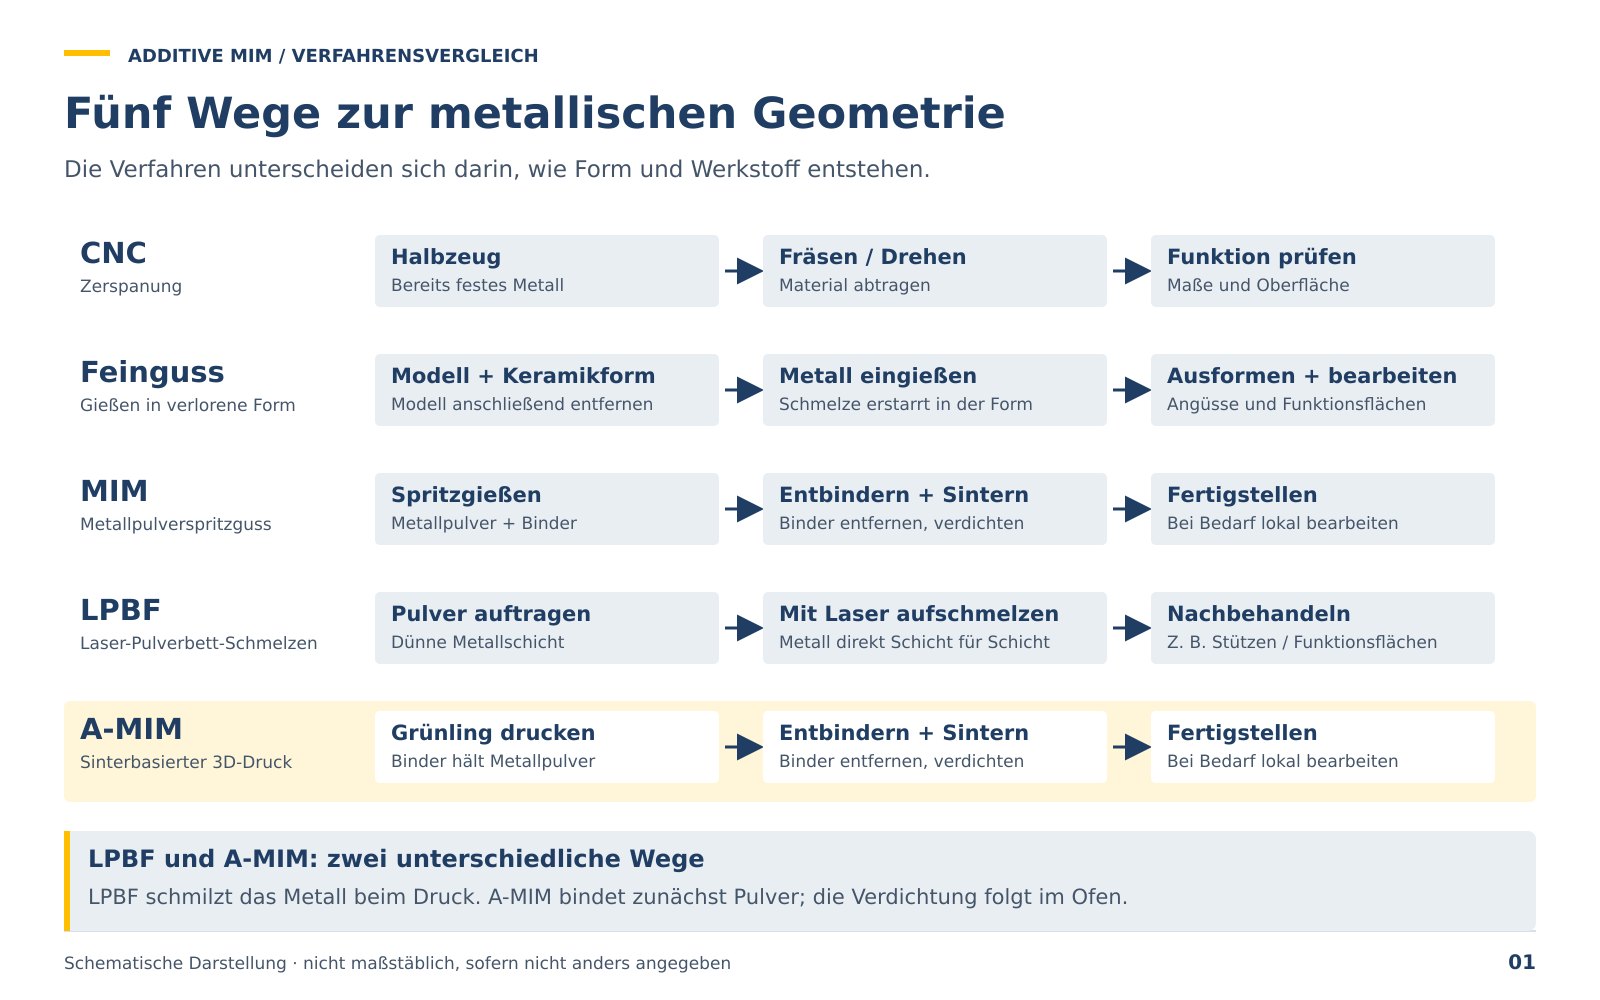
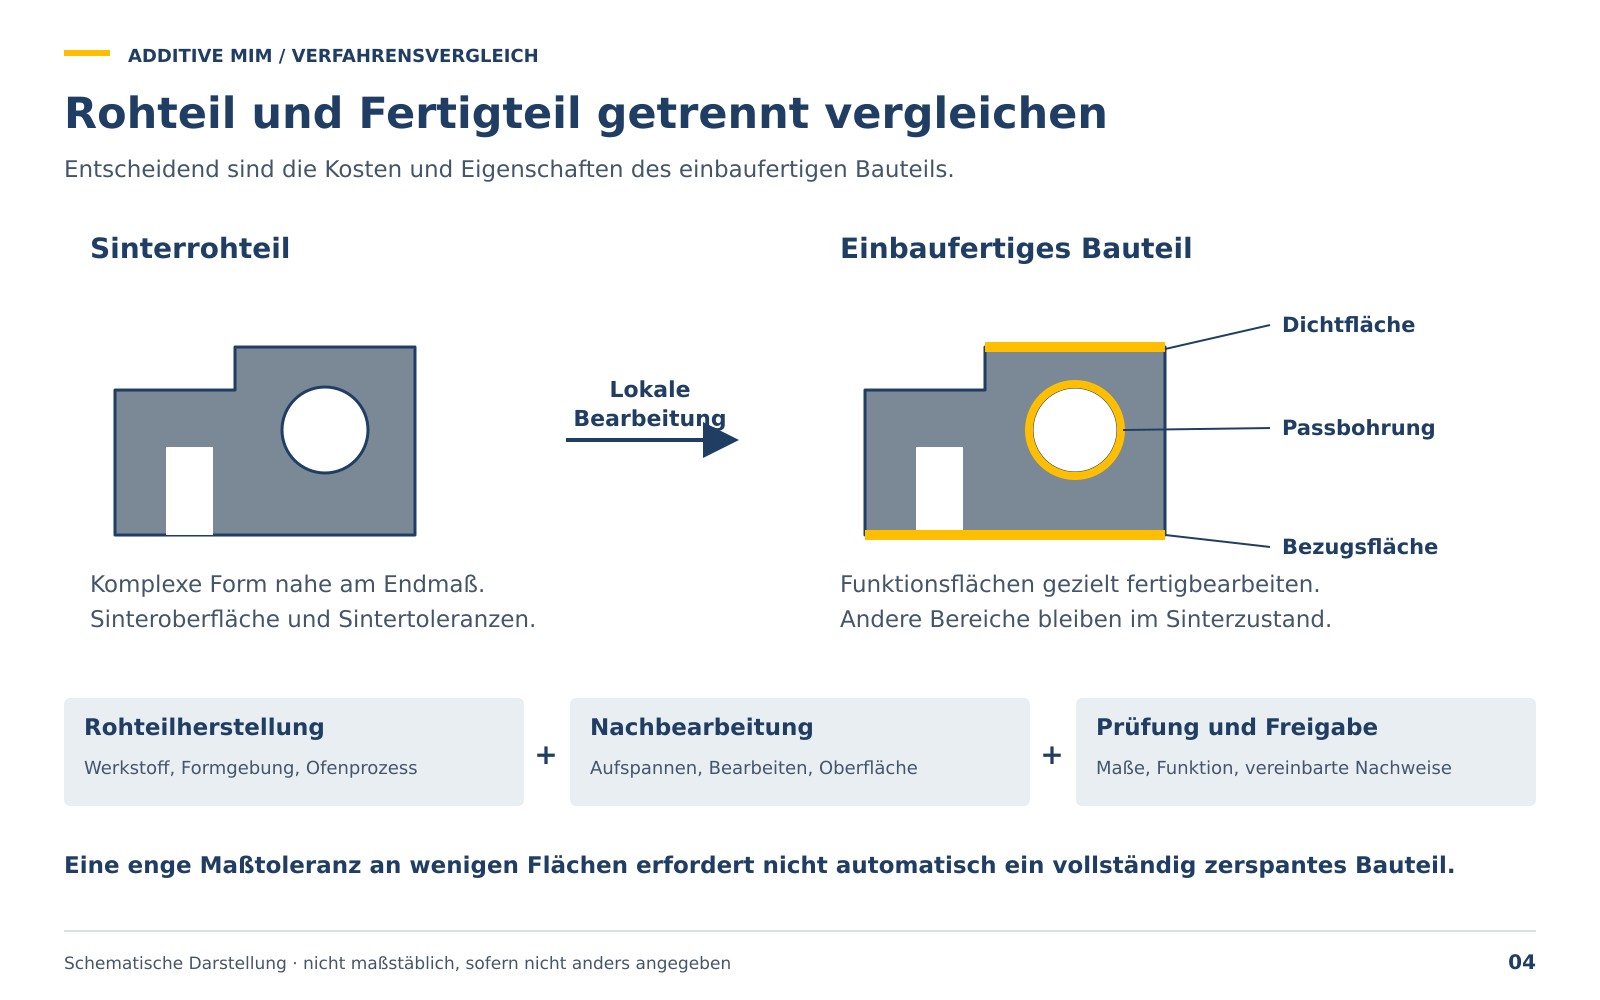
Verglichen wird das einbaufertige Bauteil – einschließlich nötiger Werkzeuge, Vorrichtungen, Nachbearbeitung und Prüfung. Kosten, Lieferzeiten und Toleranzen hängen so stark vom Bauteil ab, dass die Tabelle sie bewusst nicht pauschal angibt. Größen und Stückzahlen sind Richtwerte, keine harten Grenzen.
| Verfahren | Interessant, wenn … | Einmalaufwand | Geometrische Einschränkungen | Innenkanäle | Typische Nachbearbeitung | Stark bauteilabhängig |
|---|---|---|---|---|---|---|
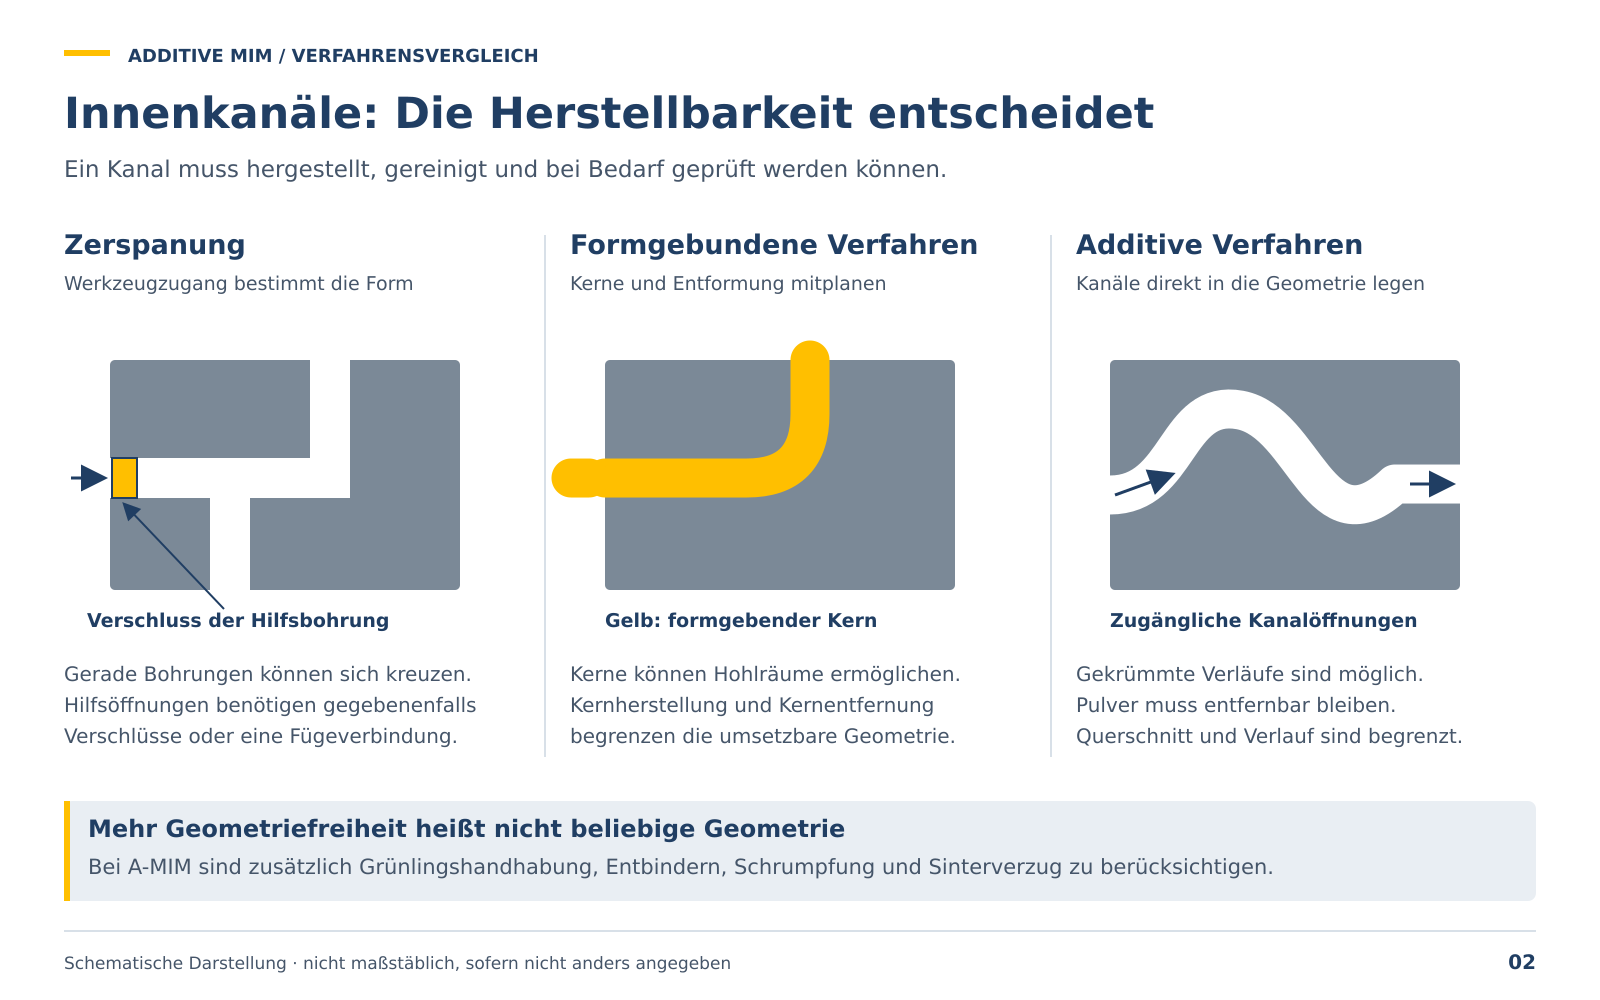
| CNC-Zerspanung | Einfache bis mittlere Geometrie, hohe Genauigkeit auf vielen Flächen, Einzelteile bis Serien | Programmierung, Vorrichtungen, Schneidwerkzeuge – kein bauteilspezifisches Formwerkzeug | Werkzeugzugang: Innenformen nur über Bohrungen, Hinterschnitte aufwendig | Bedingt: gerade Bohrungen, ggf. mit Verschlüssen | Entgraten, ggf. Wärmebehandlung und Schleifen | Zerspanvolumen, Zahl der Aufspannungen, Materialeinsatz |
| Feinguss | Komplexe Außenformen, auch größere Bauteile, wiederkehrende Serien | Werkzeug für die Wachsmodelle; je Teil eine verlorene Keramikform | Gießgerechte Gestaltung (Wandstärken, Anschnitt), Hohlräume über Kerne | Bedingt: über Kerne | Anschnitt entfernen, Funktionsflächen bearbeiten | Werkzeugkosten im Verhältnis zur Stückzahl, Ausschuss, Bearbeitungsumfang |
| MIM (Metallpulverspritzguss) | Kleine komplexe Teile in hohen, gleichbleibenden Stückzahlen – ab etwa 50.000 identischen Teilen im Jahr mitrechnen | Spritzgießwerkzeug – hoher Einmalaufwand, Änderungen aufwendig | Entformbarkeit und Formteilung, Schwindung beim Sintern | Bedingt: über Kerne und Formteilung | Wie A-MIM: Funktionsflächen bei Bedarf | Stückzahl, ab der sich das Werkzeug trägt |
| Laserschmelzen (LPBF) | Sehr komplexe Geometrien, Leichtbau, Einzelteile und Kleinmengen – bis etwa 50 Stück meist günstiger als A-MIM | Kein Formwerkzeug; Bauvorbereitung, Stützstrukturen | Stützstrukturen bei Überhängen, Eigenspannungen | Ja – Pulver muss entfernbar sein | Von Bauplatte und Stützen trennen, Wärmebehandlung, Funktionsflächen | Bauhöhe, Bauraumnutzung, Stützaufwand |
| A-MIM | Komplexe Teile bis etwa 150 × 100 × 80 mm und 60 cm³, Varianten und Bauteilfamilien, etwa 250 bis 50.000 Stück im Jahr über die Familie | Kein Formwerkzeug; Prozessauslegung (Lage, Sinterunterlage, Schwindungsausgleich) | Handhabung des Grünlings, Entpulvern, Schwindung und Verzug beim Sintern | Ja – Pulver muss entfernbar sein | Passungen, Gewinde, Dichtsitze bei Bedarf | Bauraumnutzung, Sinterunterlagen, Bearbeitungsumfang |
Einordnung
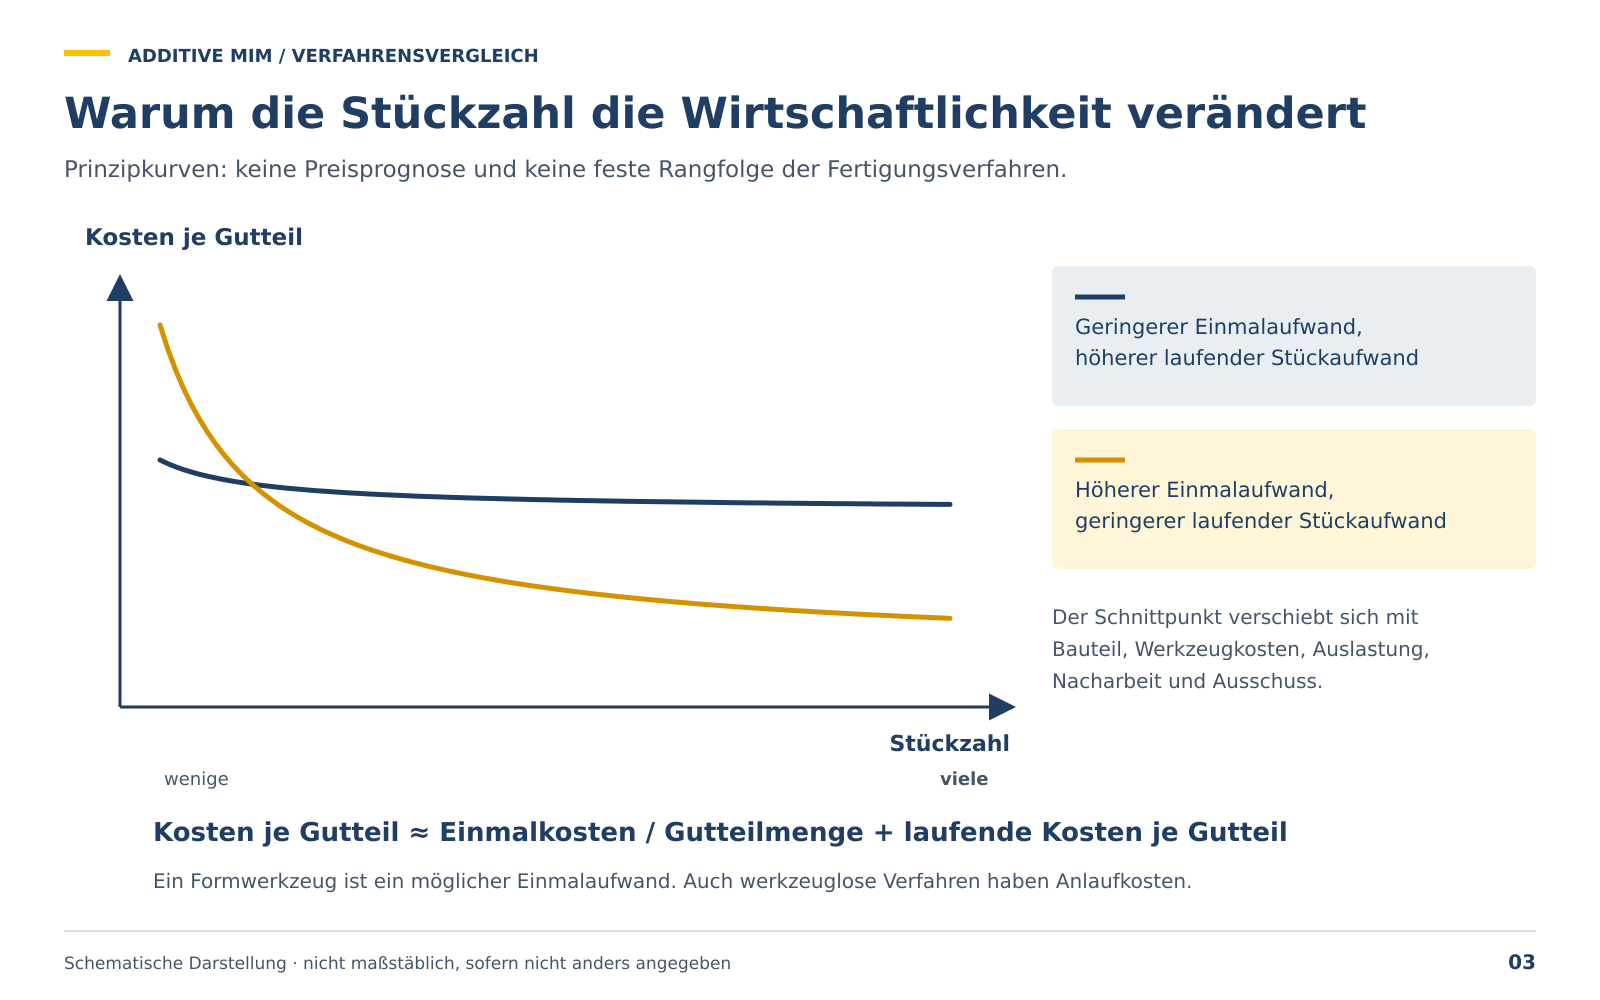
Eine feste Rangfolge gibt es nicht – wo A-MIM wirtschaftlich liegt, entscheidet das Bauteil. Typische Tendenzen:
- Gegenüber CNC eher im Vorteil bei komplexer Geometrie, viel Zerspanvolumen und mittleren Stückzahlen
- Gegenüber LPBF eher im Vorteil, wenn viele gleiche Teile gefertigt werden – bei Einzelteilen und Kleinmengen bis etwa 50 Stück ist LPBF meist günstiger
- Gegenüber MIM meist im Nachteil bei sehr hohen Stückzahlen, sobald sich das Spritzgusswerkzeug amortisiert
- Gegenüber Feinguss und MIM meist schneller beim Erstmuster, weil kein bauteilspezifisches Formwerkzeug gebaut wird
Die richtige Verfahrenswahl hängt von Geometrie, Stückzahl, Toleranzanforderung und Zeitdruck ab – verglichen werden sollte immer das einbaufertige Bauteil, nicht nur das Rohteil.