J+G – Betriebsmittel für die eigene Fertigung
J+G steht für Jigs & Grips: Vorrichtungen, Aufnahmen, Montage- und Prüflehren, Bohrschablonen, Greiferfinger, Transportstopfen und Formeinlagen für den sicheren Transport in der Fertigung. Die Frage ist selten „drucken oder nicht“, sondern: welches Verfahren für welches Teil – additiv, im Vakuumguss, als Spritzguss- oder Elastomerteil oder kombiniert mit Profilen und Laserzuschnitten.
Was zu J+G gehört
Vorrichtungen und Lehren
Montage-, Füge-, Klebe- und Prüflehren, Bohrschablonen, Mess- und Spannaufnahmen.
Greifen und Handling
Greiferbacken und -finger, Sauggreifer-Träger, Endeffektoren, Werkstückträger-Nester.
Transport und Schutz
Transportstopfen, Schutzkappen, Formeinlagen und Stoßschutz für den Weg durch die Fertigung.
Werkzeuge
Spezialwerkzeuge, Prägestempel, Schneid-, Tiefzieh- und RIM-Werkzeuge, Spritzgusswerkzeuge für Kleinserien.
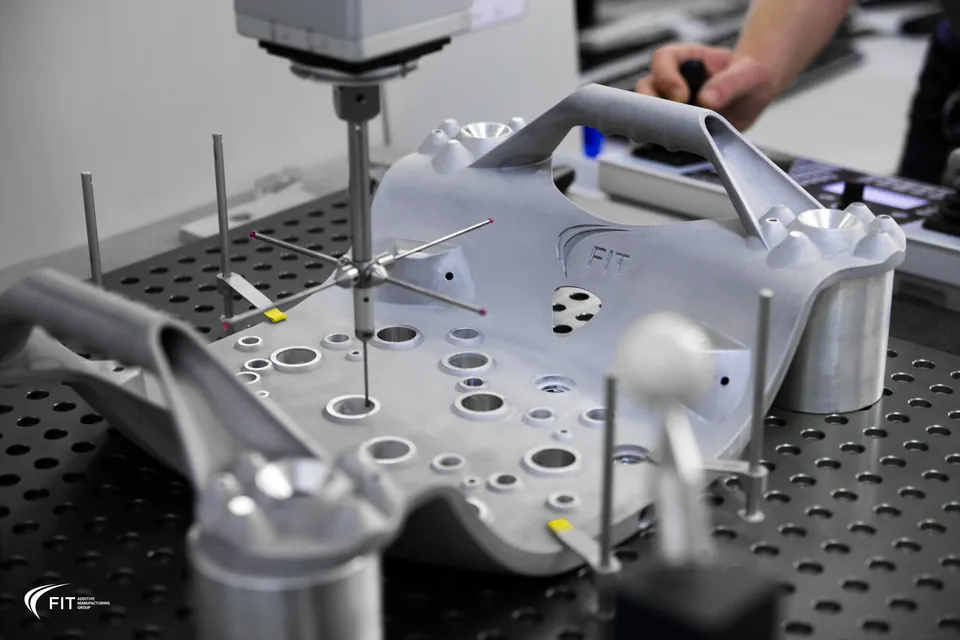
Diese Betriebsmittel fertigt FIT laut eigener Angabe (Rapid Tooling, Konventionelle Verfahren).
Wo Vorteile entstehen
Jeder Vorteil hat eine Bedingung. Darunter steht jeweils, wann er zählt und was man im Einzelfall prüfen sollte.
Kontur direkt aus dem Werkstück
Eine Aufnahme ist im Kern das Negativ des Werkstücks. Additiv wird diese Kontur aus dem CAD des Werkstücks abgeleitet und gedruckt – ohne Fräsprogramm, ohne 5-Achs-Bearbeitung für Freiformflächen, ohne Formwerkzeug.
Zählt bei: Freiformflächen, Hinterschnitte, mehrere Auflagepunkte in einem Teil.
Prüfen: Bezugspunkte mit enger Toleranz – dort Stift oder Buchse vorsehen.
Varianten und Produktwechsel
Jede Variante ist eine Datei. Bei einem Produktwechsel wird nur die Aufnahme neu gedruckt, Grundplatte, Spanner und Gestell bleiben.
Zählt bei: Viele Varianten, häufige Konstruktionsänderungen, Anlauf vor der Serie.
Prüfen: Ob das Wechselteil klar gekennzeichnet und verwechslungssicher ist.
Weniger bewegte Masse
Greiferfinger und Endeffektoren werden mit dem Roboter beschleunigt; die Trägheitskraft wächst mit der Masse (F = m · a). Halb so schwere Finger heißt halbe Trägheitskraft bei gleicher Beschleunigung – mehr Reserve für Traglast oder Takt.
Zählt bei: Schnelle Pick-and-Place-Bewegungen, lange Hebelarme, Traglast am Limit.
Prüfen: Steifigkeit und Durchbiegung des leichteren Fingers bei der Greifkraft.
Funktionen im Bauteil
Vakuumkanäle, Kabelführungen, Sensor- und Magnetaufnahmen, Rastnasen oder federnde Elemente werden mitgedruckt. Aus Baugruppe mit Schläuchen und Schrauben wird ein Teil.
Zählt bei: Sauggreifer, Prüfaufnahmen mit Sensorik, Vorrichtungen mit vielen Kleinteilen.
Prüfen: Dichtheit der Kanäle und Zugänglichkeit für Reinigung.
Fehler vermeiden in der Montage
Teilenummer, Einlegerichtung und Varianten-Kennung werden eingeformt, je Variante in eigener Farbe. Die Form erlaubt nur die richtige Einlage – das Werkstück passt nur in einer Lage.
Zählt bei: Variantenreiche Montage, angelernte Mitarbeiter, Prüf- und Klebelehren.
Prüfen: Ob die Codierung die Fehlbedienung wirklich ausschließt – am Arbeitsplatz testen.
Schnell da, wenn es gebraucht wird
Ohne Werkzeugbau ist eine Vorrichtung in Tagen statt Wochen verfügbar. Das zählt im Anlauf, bei Prototypenserien und wenn ein Fertigungsproblem sofort gelöst werden muss.
Zählt bei: Anlauf, Vorserie, kurzfristige Änderungen.
Prüfen: Ob die schnelle Lösung später in ein Serienverfahren überführt werden muss – siehe Fertigungsstrategie.
Wo es nicht passt
Einfache Platten und Winkel, Verbrauchsteile in großen Stückzahlen, hohe Dauerlast in Kunststoff, Bezüge mit engen Toleranzen und Vorrichtungen größer als der Bauraum – dafür gibt es bessere Wege. Mit Richtwerten und Begründung: Grenzen von J+G.