Fertigungsstrategie: welcher Weg für welches Betriebsmittel?
Bei Betriebsmitteln ist die Frage selten, ob 3D-Druck kann. Entscheidend ist, welcher Weg über die ganze Nutzungszeit am wenigsten kostet und am besten funktioniert. Drei Größen bestimmen das: Stückzahl, Belastung und wie oft sich das Teil ändert. FIT bietet additive und kleinserienoptimierte Verfahren aus einer Hand – deshalb muss die Antwort nicht immer „drucken“ heißen.
Stückzahl: wo welches Verfahren liegt
Ausbringmengen je Form bzw. Werkzeug laut fit.technology, Konventionelle Verfahren und fit.technology, Additive Verfahren Kunststoff. Mehr Teile sind mit weiteren Formen möglich; die Bänder zeigen, wo ein Verfahren typischerweise liegt, nicht harte Grenzen.
Die Wege im Vergleich
| Weg | Wie | Stark bei | Schwach bei | Menge laut FIT |
|---|---|---|---|---|
| Additiv direkt | SLS, SAF, FDM, SLA, PolyJet; Metall im Laserschmelzen | Einzelstücke und Varianten, komplexe Kontur, Kanäle, Leichtbau, schneller Anlauf | Hohe Stückzahl gleicher Teile, einfache Geometrie, echte Gummieigenschaften | Bis etwa 1.000 Teile (SAF: „mehrere hundert bis tausend“) |
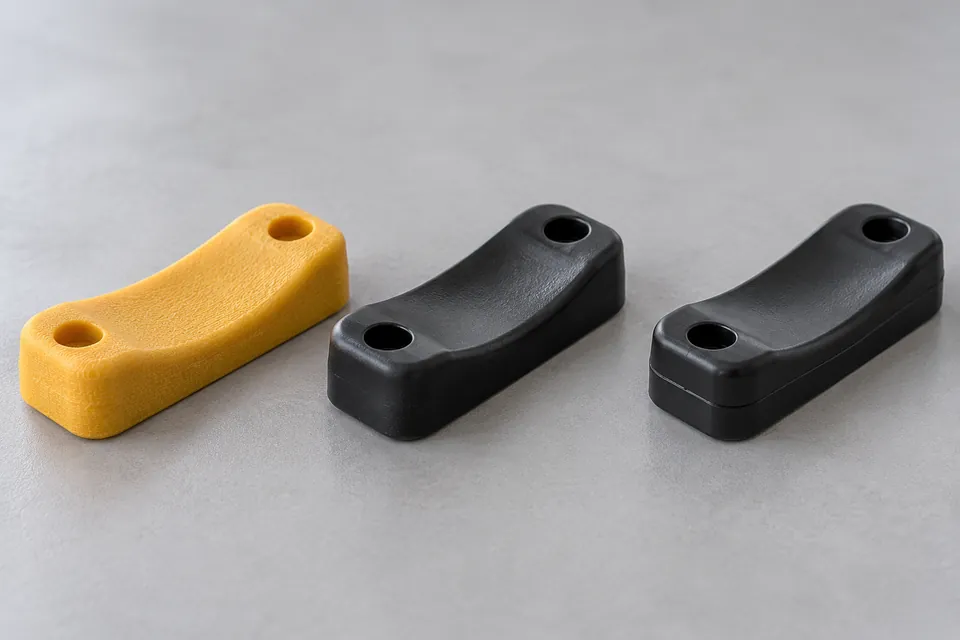
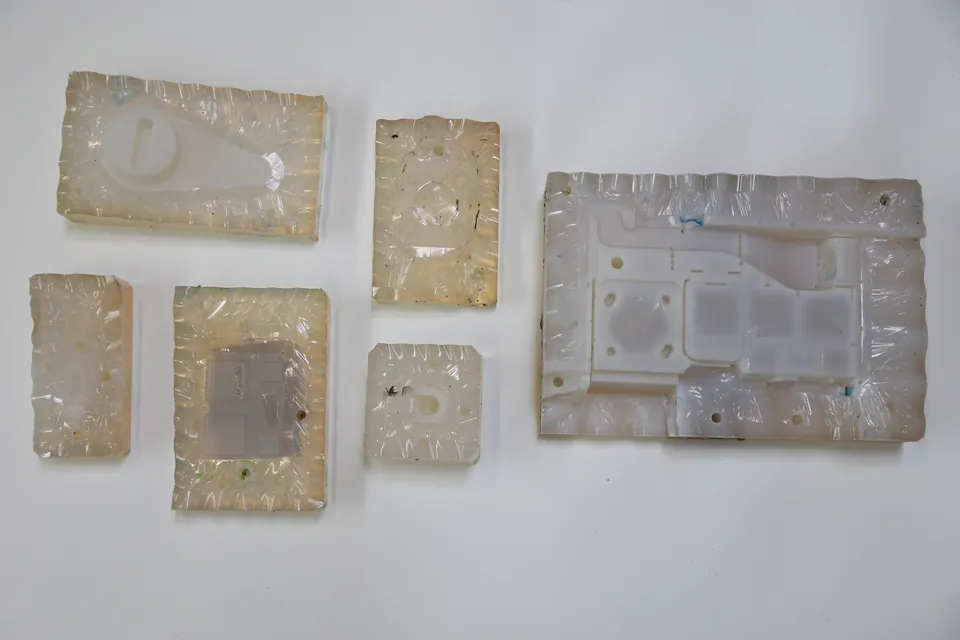
| Vakuumguss | Silikonform von einem SLA-Urmodell, PU-Harze | Weiche oder harte PU-Teile, Oberflächen vergleichbar mit Spritzguss, Kontaktpads, Schutzteile | Sehr hohe Stückzahlen, Teile mit hoher Temperatur- oder Chemikalienlast | 15–500 Teile je Form |
| Spritzguss mit additivem Werkzeug | Werkzeug im Laserschmelzen aus Aluminium oder Stahl | Clips, Kappen, Stopfen, Halter im Originalwerkstoff; Einleger umspritzbar | Einzelstücke, Bauteile über 200 × 200 mm | 1.000–50.000 Teile je Werkzeug |
| Elastomerfertigung | Spritzen (IM) oder Pressen (CM) von Gummimischungen | Transportstopfen, Puffer, Greiferpads, Dichtungen; Verbund mit Buchsen und Gewindeeinsätzen | Wenige Teile – dann additiv drucken oder Vakuumguss | 1.000–100.000 Teile je Werkzeug |
| Formschäumen Mold One Flex | PU-Schaum in einer gedruckten Einmal-Form | Formeinlagen, Polster, Stoßschutz für Transport und Lagerung | Steife, maßhaltige Aufnahmen | Schaumdichte z. B. 0,38 g/cm³ |
| Hybrid | Aluprofile, Laserzuschnitte und Zukaufteile; additiv nur die Kontur | Große Vorrichtungen, Prüf- und Montageplätze, Bezüge in Metall | Kleine Teile, bei denen der Rahmen mehr kostet als das ganze Druckteil | Größe: über den Bauraum hinaus |
Hybrid: drucken, was Kontur braucht – den Rest einfach
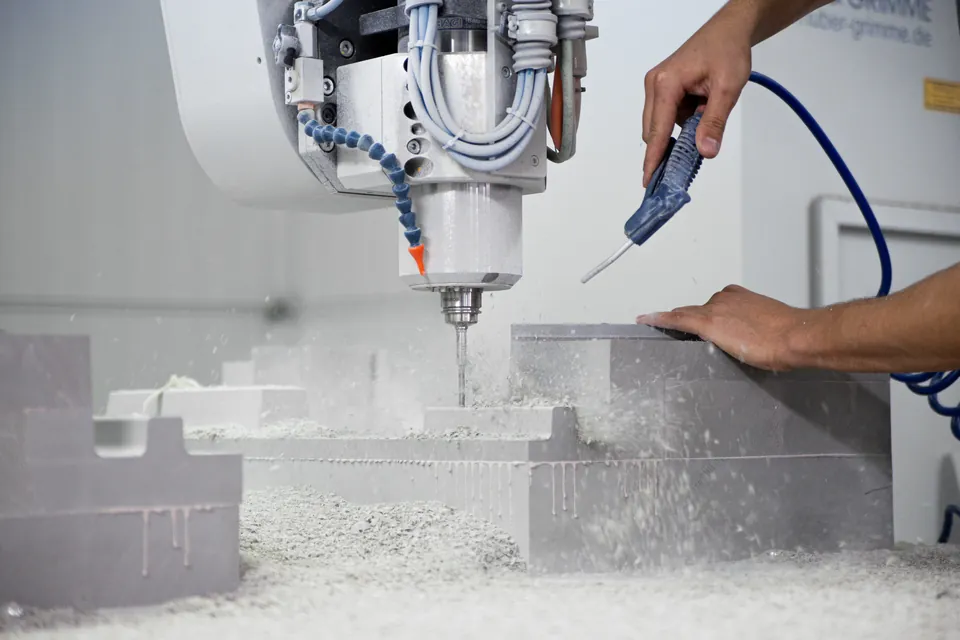
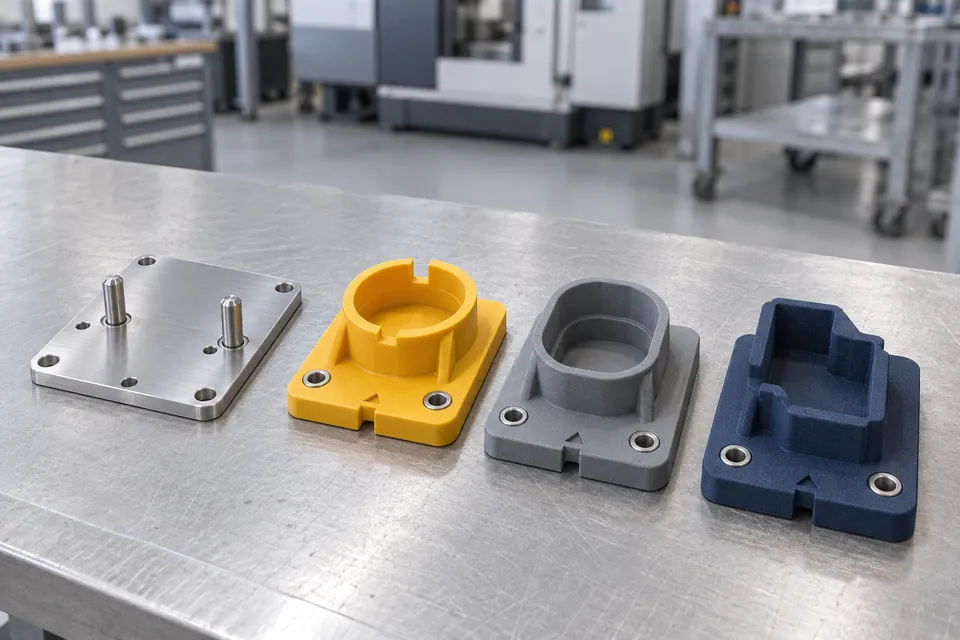
Große Vorrichtungen werden selten ganz gedruckt. Wirtschaftlicher ist meist ein Grundgerüst aus Aluminiumprofilen und einer lasergeschnittenen Grundplatte; additiv gefertigt wird nur die Aufnahme, die das Werkstück berührt.
- Bezug in Metall: Indexbolzen, Buchsen und Anschläge als Zukaufteile – die Toleranz liegt im Stahl, nicht im Druckteil.
- Wechsel bei Produktwechsel: Nur die gedruckte Aufnahme wird neu gemacht, Gestell und Spanner bleiben.
- Größe ohne Grenze: Der Rahmen kann größer sein als jeder Bauraum (SAF zum Beispiel 315 × 208 × 293 mm).
Typische Strategien
| Betriebsmittel | Erste Version | Bei Bedarf in Menge oder Dauer |
|---|---|---|
| Aufnahme, Prüflehre, Bohrschablone | Additiv, Bezüge über Zukaufteile | Bleibt additiv; bei Größe hybrid mit Profilen |
| Greiferfinger | Additiv, Varianten aus einer Datei | Weiche Pads als Elastomer- oder Vakuumgussteil |
| Transportstopfen, Schutzkappe | Additiv (TPU) für den Test | Elastomer oder Spritzguss ab etwa 1.000 Stück |
| Formeinlage für Werkstückträger | Additiv oder Vakuumguss | Formschäumen oder Vakuumguss in Kleinserie |
| Clips und Halter in Menge | Additiv, SAF bis zu einigen hundert | Spritzguss mit additivem Werkzeug |
Der Werkstoff folgt der Anwendung
| Anforderung | Naheliegende Richtung | Zu klären |
|---|---|---|
| Leicht, zäh, schont das Werkstück | Polyamid (PA12, PA11) additiv | Kräfte, Hebelarme, Feuchte |
| Weich, rutschfest, verschleißfest | Elastomer gespritzt oder gepresst; PU im Vakuumguss | Härte, Abrieb, Medien |
| Dämpfen und polstern | PU-Schaum (Formschäumen) | Dichte, Rückstellverhalten |
| Steif und maßhaltig über lange Zeit | Gefüllte Kunststoffe; Metall für Bezüge | Kriechen unter Last, Temperatur |
| Hohe Last, Temperatur, Verschleiß | Metall: Aluminium (AlSi10Mg), Edelstahl (316L), Titan (Ti6Al4V) | Nacharbeit, Gewicht, Kosten |
| Lebensmittel-, Pharma-, ESD-Anforderungen | Werkstoffe mit passendem Nachweis | Gilt je Werkstoff und Verfahren – vorher schriftlich klären |
Gummiartige Druckwerkstoffe erreichen die Eigenschaften echter Elastomere nicht; FIT schreibt dazu, Elastomerteile hätten „deutlich bessere Eigenschaften als additiv gefertigte, gummiähnliche Materialien“ (fit.technology, Konventionelle Verfahren).